Блеск УФ-лака на этикетке: что влияет на результат
Глянцевая этикетка начинается не с выбора лака в каталоге. Блеск УФ-лака на этикетке зависит от всей системы: основы, её впитываемости и поверхностной энергии, способа нанесения, растекания покрытия и режима отверждения.
Роберт Шилов·Обновлено: 15 ноября 2026 г.·8 мин
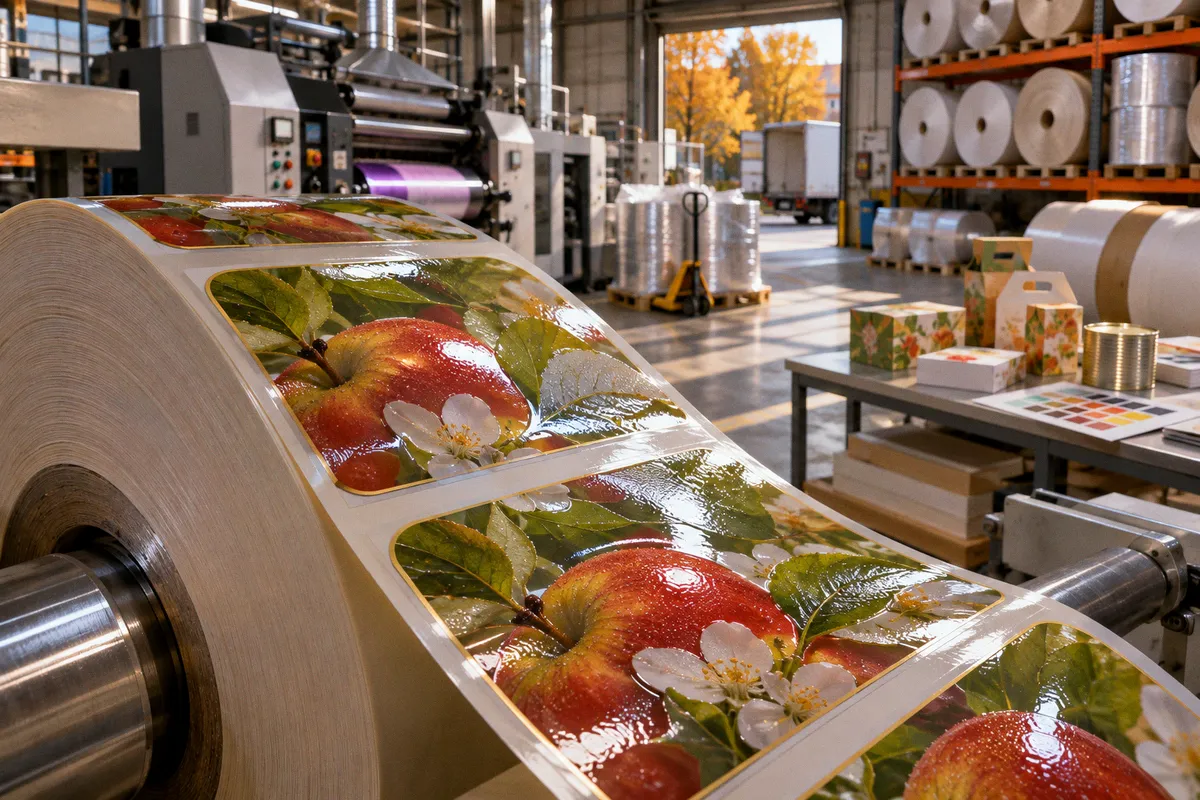
Если хотя бы одно звено не подходит, дополнительный лак может увеличить расход, но не дать ровного отражения.
Рекламное обещание «высокого глянца» без уточнения основы и условий печати мало что говорит о результате. В техкартах разных продуктов встречаются разные массы нанесения, параметры анилокса и режимы ламп. Их нельзя свести к одной универсальной настройке: рабочую пару «лак—материал» проверяют на конкретной линии.
Основа задаёт поверхность, которую увидит свет
Глянец связан с тем, насколько ровно отражается свет от поверхности покрытия. Мелкие неровности рассеивают часть отражения, поэтому даже прозрачный слой не превращает шероховатую основу в безупречно зеркальную. Лак способен выровнять микрорельеф лишь в пределах своего нанесения и растекания; свойства подложки остаются частью результата.
Гладкая бумага и картон с низкой впитываемостью обычно подходят для УФ-лакирования лучше, чем сильно впитывающие материалы. На впитывающей поверхности часть компонентов покрытия может уходить в основу. В частности, поглощение фотoinициаторов способно ухудшать блеск. В цехе это выглядит так: лак нанесён, лампа отработала, а поверхность всё равно не даёт ожидаемой чистоты отражения.
Для этикеток на плёнке или металле логика та же, хотя механика поверхности другая. Непористая основа не забирает жидкую фазу так, как бумага, но это ещё не гарантирует ни смачивания, ни адгезии. На пластике критично, как жидкий лак взаимодействует с поверхностью; на металле и плёнке итог зависит также от состояния самой основы и её подготовки.
У чрезмерно гладкой литой мелованной бумаги или картона бывает обратная проблема: лаку трудно обеспечить достаточное сцепление. Это возможное ограничение, а не обязательный дефект. Если покрытие выглядит гладким и блестящим, но отслаивается при последующей обработке, измерять один только глянец бессмысленно. Этикетка должна пережить высечку, намотку и использование, а не только хорошо смотреться на столе контроля.
Смачивание и адгезия: у плёнки есть собственная химия поверхности
У синтетических материалов результат часто упирается в поверхностную энергию. Лак должен смочить основу и сформировать непрерывный слой. Если поверхность для него слишком «закрыта», покрытие может собираться, ложиться с дефектами или плохо держаться. Добавлять объём в надежде залить проблему — решение с сомнительной физикой: избыток материала не исправляет несовместимость поверхностей.
Для необработанного синтетического полипропилена в техкарте одного флексографского лака UV4390 указана минимальная поверхностная энергия 38 дин/см. Там же рекомендовано заранее проверять пригодность основы; при проблемах со смачиванием или адгезией предлагается рассмотреть коронную обработку. Это параметр конкретного продукта, а не пропускной порог для любого лака и любой плёнки.
В другой техкарте, для Westacure Flexo High Slip Gloss Coating, приводится значение не менее 42 дин/см для указанного класса непоглощающих основ. Сопоставлять эти цифры как две ступени одного универсального норматива нельзя: речь идёт о разных составах и условиях применения. Для производства полезнее уточнить требования именно к выбранному лаку и проверить их на фактическом материале, включая партию плёнки.
Коронная обработка меняет поверхностные свойства полимера, помогая улучшить смачивание. Но само наличие обработки в заказной спецификации не доказывает, что проблема решена: состояние поверхности нужно оценивать в контексте лака и печатного процесса. При сомнительной адгезии проверяют не только внешний вид сразу после машины, но и поведение покрытия после выдержки и операций конвертинга.
Блеск показывает, как поверхность отражает свет. Адгезия показывает, останется ли это покрытие на этикетке после производства.
Масса слоя и анилокс: цифры из техкарт не складываются в «норму отрасли»
Количество нанесённого лака влияет на то, насколько полно покрытие закрывает микрорельеф основы. Но простая формула «чем больше, тем глянцевее» не работает как закон природы. Чрезмерный слой может увеличить расход и изменить поведение полотна, не устранив проблемы с впитываемостью, смачиванием или отверждением. Важна не максимальная подача, а подходящий рабочий диапазон для конкретной системы.
В доступных техкартах встречаются заметно разные рекомендации:
| Продукт или линейка | Рекомендация по нанесению | Параметры анилокса или отверждения |
|---|---|---|
| Флексографский УФ-лак UV4390 | Объём анилокса 4–8 см³/м² | 120–160 линий/см, или 300–450 lpi; минимальная мощность лампы 160 Вт/см |
| Westacure Flexo High Slip Gloss Coating | 3–4 г/м² | Анилокс 200–400 lpi |
| Три варианта УФ-лака Rotometal | 4–6 г/м² для оптимального блеска в этой линейке | Значение относится к указанным продуктам |
| ACTEGA GlossCoat 1 | В техкарте приведены отдельные рабочие рекомендации | Вязкость около 300 мПа·с при 25 °C; анилокс 5–7 BCM |
Разница в единицах тоже имеет значение. Для одного продукта объём анилокса описан в кубических сантиметрах на квадратный метр, для другого — в BCM или линиях на дюйм. Эти показатели нельзя механически подставить друг вместо друга. Даже если параметры на бумаге выглядят близкими, фактический перенос лака зависит от анилоксового вала, вязкости состава, давления и состояния оборудования.
Масса нанесения 3–4 г/м² для Westacure и 4–6 г/м² для линейки Rotometal — продуктовые рекомендации. Они не устанавливают отраслевой диапазон для всех УФ-лаков. Так же нельзя считать, что значение из техкарты автоматически даст тот же глянец на другой бумаге, плёнке или машине. Техкарта задаёт отправную точку; тираж подтверждает её или опровергает.
Если на поверхности есть непрокрасы, полосы, марашки или отмарывание, увеличение подачи не всегда помогает. Сначала выясняют, откуда берётся дефект: из неоднородности основы, загрязнения, проблем с переносом или режима сушки. Иначе расход лака растёт, а причина остаётся на линии.
Растекание и микрорельеф: ровный слой важнее впечатляющей цифры расхода
После нанесения лак должен распределиться по поверхности без разрывов и чрезмерных локальных утолщений. На итоговый блеск влияет не только количество состава, но и то, как формируется его верхний слой до отверждения. Микроскопическая шероховатость рассеивает свет; ровная поверхность даёт более направленное отражение.
Отсюда и пределы попыток оценивать результат по одной цифре. Два образца с одинаковой массой покрытия могут отличаться по визуальному глянцу, если основа имеет разную гладкость или впитываемость. Влияют также реология лака и нанесение. Вязкость, указанная в техкарте, нужна для работы с конкретным продуктом, а не служит общей целью для всех составов.
Дефект может скрываться за приличным видом свежего отпечатка. После отверждения, перемотки или последующей отделки становятся заметны нарушения сплошности, слабое сцепление либо следы контакта. Поэтому образец оценивают в условиях, близких к реальному производству, а не по первому впечатлению от листа на приёмке.
Особенно осторожно стоит обращаться с данными о матовых покрытиях. В материалах по радиационно-отверждаемым составам встречается пример сухого слоя около 25 мкм с матирующими частицами размером 1–10 мкм. Это описание матового УФ-покрытия, где микрорельеф намеренно рассеивает свет. Переносить его параметры на глянцевый лак для этикеток нельзя: цель у таких покрытий противоположная.
УФ-отверждение: мощность лампы сама по себе не описывает режим
Лак должен получить достаточное УФ-отверждение на рабочей скорости линии. Однако число мощности лампы из одной техкарты не является универсальной настройкой для другой рецептуры или оборудования. В техкарте UV4390 указана минимальная мощность 160 Вт/см. Для ACTEGA GlossCoat 1 приведён режим 300 футов в минуту при 400 Вт/дюйм. Это данные разных продуктов; сравнивать их как эквивалентные параметры нельзя.
На машине режим складывается из характеристик источника, скорости полотна, свойств лака и конфигурации линии. Если покрытие недоотверждено, его дальнейшее поведение может оказаться неудовлетворительным. Если оператор пытается компенсировать неопределённость произвольным повышением мощности, он получает лишь новую комбинацию условий, которую всё равно придётся проверять. Одна цифра на панели не подтверждает ни качество отверждения, ни нужный блеск.
Вязкость также не существует отдельно от температуры и способа нанесения. Например, в техкарте ACTEGA GlossCoat 1 указано около 300 мПа·с при 25 °C и анилокс 5–7 BCM. Это описание конкретного продукта в заданных условиях. Если реальная температура отличается, меняется и поведение состава; параметры переноса могут перестать соответствовать ожидаемым.
Для рабочего подбора полезно фиксировать комплект условий, а не только настройку лампы: материал и его партию, лак, анилокс, массу или объём нанесения, скорость линии и режим отверждения. Тогда при изменении блеска понятно, что именно поменялось. Без такой записи спор между печатником и поставщиком часто сводится к оценкам на глаз, а физика процесса остаётся за кадром.
Как сравнивать блеск на паре «лак—материал»
Универсального целевого значения блеска для всех УФ-лаков на этикетках нет. Без марки лака, основы, способа нанесения и измерительного прибора нельзя назвать достоверное число в единицах блеска. Значение измерения имеет смысл только вместе с описанием условий: угол прибора, место замера, тип подложки и состояние образца.
Практический подход начинается с образца на той же основе, которую планируют использовать в тираже. На нём подбирают рабочее нанесение и отверждение, затем проверяют внешний вид и адгезию после предусмотренных операций. Если сравниваются две настройки, все остальные условия следует сохранять одинаковыми; иначе вывод о влиянии отдельного параметра будет приблизительным.
Для измерения блеска печатного лака нужен прибор, пригодный для такого контроля, и единая методика измерения образцов. В производственной коммуникации полезно заранее зафиксировать, какой показатель считается приёмочным и где именно его измеряют. Иначе один участник обсуждает визуальный глянец на свету, другой — результат прибора, а третий смотрит на адгезию после высечки. Это разные свойства, хотя в разговоре их нередко смешивают.
Перед запуском тиража стоит согласовать с технологом или поставщиком лака несколько параметров:
- точную марку лака и версию актуальной техкарты;
- тип и фактическое состояние основы, включая обработку синтетической плёнки;
- рекомендованные для этого состава анилокс, нанесение и условия отверждения;
- способ проверки глянца и адгезии на производственном образце;
- ограничения по назначению готовой этикетки.
Последний пункт особенно чувствителен для упаковки. Сам факт, что лак высох и выглядит глянцевым, не подтверждает пригодность для пищевой упаковки. Для UV4390 прямо указано, что продукт для такого применения не предназначен. Для другой марки назначение нужно проверять по её документации и применимым требованиям, не выводя его из внешнего сходства составов.
В технологической карте полезно хранить именно рабочую пару «лак—материал», а не абстрактную запись «лак глянец, настроить по месту». Тогда повторный тираж можно запускать с понятной отправной точки и фиксировать отклонения. Это экономит расходники и время на переналадку, особенно когда смена основы меняет впитываемость или поверхностные свойства.
Глянец УФ-лака на этикетке формируется взаимодействием материала, покрытия и линии. Числа из техкарт помогают начать настройку, но не заменяют пробу на конкретной подложке. Скрытый риск — принять визуальный блеск за доказательство правильного процесса: поверхность может выглядеть убедительно, пока не обнаружатся слабая адгезия, проблемы после перемотки или несоответствие назначению упаковки.