Фольга для горячего тиснения: критерии годности оттиска
Миф о том, что качество горячего тиснения определяется одной температурой, живуч и дорог. Поднять нагрев — и фольга ляжет лучше? Иногда.
Роберт Шилов·Обновлено: 15 октября 2026 г.·8 мин
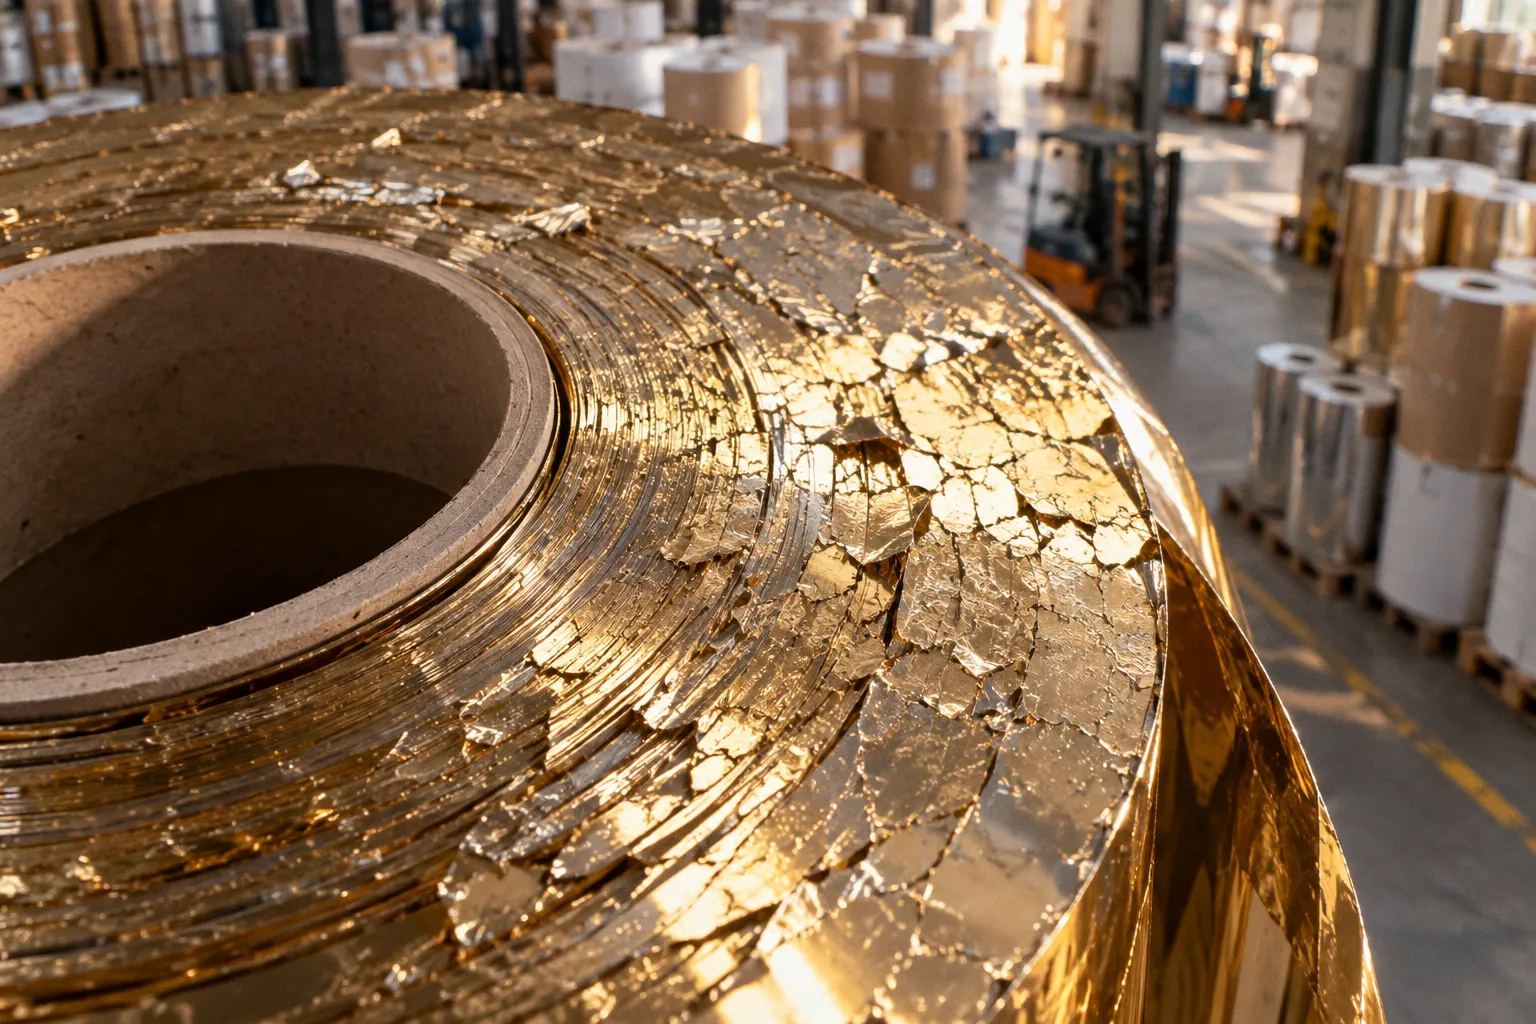
Иногда потеряет блеск, начнёт шелушиться или покажет пропуски, потому что причина была в покрытии, давлении, скорости, натяжении полотна или несовместимости материалов. У процесса нет универсальной настройки, которую можно перенести с одной машины и основы на другую.
Поэтому проверка качества фольги для горячего тиснения начинается с оттиска, но не заканчивается его внешним видом. Нужно оценить полноту и чёткость переноса, равномерность цвета и блеска, сцепление с поверхностью после последующих операций. И отдельно установить, что именно дало дефект: рулон, материал, штамп или режим машины. Иначе годную партию легко отправить в брак, а проблему в техпроцессе — оставить до следующего тиража.
Перенос: сплошность, край, мелкие элементы
Первичный осмотр проводят на самом оттиске при стабильном освещении. Сравнивают не абстрактное впечатление «выглядит нормально», а конкретные участки: крупные плашки, тонкие линии, мелкий текст, контуры и зоны с разной плотностью рисунка. У каждого участка свой способ показать проблему. На плашке заметны островные пропуски, на тонкой линии — разрывы, на мелком тексте — потеря резкости и слипание элементов.
Качественный перенос должен повторять геометрию штампа без локальных пробелов и рваного края. Но внешний дефект ещё не доказывает, что виновата фольга. На результат одновременно влияют температура, давление, скорость, состояние штампа, свойства основы и её поверхностного слоя. Для самоклеящегося материала значение имеют также особенности покрытия и его совместимость с клеевым слоем конструкции. Последний здесь не обязан участвовать в тиснении напрямую, но влияет на поведение материала в машине и при дальнейшей обработке.
При осмотре полезно различать повторяемые и случайные дефекты:
- Пропуски каждый раз возникают в одном месте рисунка: вероятны локальная проблема контакта, загрязнение или повреждение штампа, а также неодинаковая поверхность основы.
- Дефект перемещается по полотну или появляется с переменным шагом: стоит искать связь с подачей, натяжением, складками или нестабильностью материала.
- Край оттиска рваный на множестве элементов: следует проверить сочетание режима переноса и поведения фольги при отделении носителя.
- Тонкие элементы пропадают, а крупные плашки выглядят приемлемо: осматривают штамп, настройку давления и соответствие материала тонкости рисунка.
Это рабочие направления диагностики, а не таблица с автоматическим диагнозом. Один и тот же симптом может иметь несколько причин. Полезнее зафиксировать, где и как дефект повторяется, чем сразу записать в журнал «брак фольги».
Пропуск на оттиске показывает, где процесс не сработал. Причину он сам по себе не называет.
Цвет и блеск: сравнивать, а не угадывать
Визуальная оценка цвета и блеска имеет смысл при сравнении с эталоном, выполненном на той же основе и в сопоставимых условиях. Смена освещения, угла наблюдения и фона способна заметно изменить впечатление, особенно на металлизированной фольге. В одном положении поверхность выглядит ровной, в другом проявляется неоднородность. Поэтому сравнение «рулон против рулона» без фиксированных условий мало что доказывает.
В спецификации KURZ для конкретной группы фольг LUXOR/ALUFIN HC производственную партию сравнивают с эталонной. Визуально оценивают плавность отделения носителя, интенсивность осыпания или шелушения, соответствие оттенка и уровня блеска. Это полезный пример контролируемой процедуры, но он относится к указанной группе продукции. Универсального критерия, который устанавливал бы допустимый оттенок, процент пропусков или уровень блеска для любой фольги, из него не следует.
Для цеховой проверки нужен контрольный образец, сохранённый при согласованных условиях. Если образца нет, сравнивают серию оттисков внутри одной настройки, отмечая партию фольги, основу и сторону полотна. Не стоит смешивать визуальную оценку материала с оценкой готового дизайна: в корпоративной упаковке блеск может выглядеть уместно на одном картоне и резко меняться на другом из-за цвета, фактуры или покрытия.
При сравнении фиксируют:
- равномерность блеска на крупных и мелких элементах;
- заметное отличие оттенка от утверждённого образца;
- осыпание и шелушение при отделении носителя;
- чёткость границ и сохранность тонких деталей.
Фольга может демонстрировать стабильный цвет на одной поверхности и иной визуальный результат на другой. Это не обязательно говорит о смене партии или скрытом дефекте. Меняется отражение света, а вместе с ним — восприятие металлизированного слоя. В полиграфии глаз полезен, но спектрофотометр и микроскоп быстрее возвращают спор к измеримым признакам. Для цвета и блеска особенно важно не подменять согласованный эталон словами «так обычно выглядит золото».
Адгезия: оттиск должен пережить следующие операции
Свежий оттиск показывает перенос, но не полностью характеризует сцепление фольги с поверхностью. Упаковка проходит биговку, сгибание, ламинацию, последующую печать, контакт с соседними листами и транспортировку. Если фольга держится только до первого касания, визуальная приёмка пропустит проблему, которая проявится уже на готовом изделии.
Тест оттиска фольги выбирают по условиям применения. В руководствах по работе с фольгой рассматривают, например, отрыв лентой, сухое или влажное истирание, сгибание, биговку и проверку после ламинации либо дальнейшей печати. Универсального численного порога для таких испытаний нет: результаты зависят от метода, материала, условий и заранее согласованного критерия. Сказать, что «лента выдержана», недостаточно, если не указано, какая лента, как её прикладывали и снимали, на какой поверхности выполняли проверку.
Практический тест должен отвечать на конкретный риск. Для коробки с выраженной биговкой оценивают оттиск после сгиба по линии, близкой к производственной. Для изделия, которое будет тереться в пачке или при упаковке, проверяют устойчивость к истиранию в соответствующих условиях. Для ламинируемой продукции образец прогоняют через ту же последовательность операций, а не ограничиваются отдельной проверкой фольги на неламинированной бумаге.
При оценке адгезии описывают не только факт отделения слоя, но и его характер: где возникло шелушение, по какой линии пошёл отрыв, сохранились ли тонкие элементы, изменился ли блеск после теста. Так можно сопоставить результат с реальной функцией изделия, а не с удобной формулировкой в журнале контроля.
Температура, давление и скорость: регулировать по одной причине
Неполное сцепление фольги часто связывают с недостаточной температурой или давлением, слишком высокой скоростью, несовместимостью праймера и фольги либо чрезмерным отверждением праймера. Это перечень возможных причин, а не инструкция немедленно крутить все регуляторы. Если одновременно изменить нагрев, давление и скорость, следующий оттиск может стать лучше, но источник улучшения останется неизвестен. При повторе дефекта цех снова будет начинать с нуля.
Температура влияет на переносный слой и его контакт с поверхностью. Недостаточный нагрев способен оставить неполное сцепление. Избыточный — испортить блеск. Давление меняет фактическую площадь контакта между штампом, фольгой и материалом. Скорость сокращает время воздействия. Натяжение полотна влияет на стабильность подачи: чрезмерное натяжение связывают с растрескиванием, недостаточное — со складками. Химия здесь без сантиментов: каждый параметр меняет условия переноса, но не компенсирует автоматически ошибки остальных.
У температурных значений особенно плохая привычка путешествовать между задачами. В инструкции Marabu для горячего тиснения на стекле указаны диапазоны 190–250 °C для стекла и 160–200 °C для окрашенного стекла; для описанной там системы также приводится скорость 200–350 мм/с. Эти цифры относятся к конкретной технологии и материалам. Переносить их на бумагу, картон или другую фольгу нельзя. На иной основе такие настройки могут привести к дефекту, а не к технологическому прорыву.
Рациональная настройка строится так: сначала получают стабильный образец, затем меняют один параметр и сравнивают результат при неизменных остальных условиях. В журнале фиксируют машину, основу, покрытие, партию фольги, штамп и режимы. При обнаружении проблемы сохраняют образец с отмеченным местом дефекта. Иначе через смену остаётся только память оператора, а память в производстве не заменяет трассируемость.
Для визуального понимания того, как графический оттиск может работать как самостоятельный художественный объект, уместен материал о современном переосмыслении печатной графики. В производственной приёмке, впрочем, эстетика не отменяет проверки слоя на конкретной поверхности.
Сложные поверхности и отдельный случай стекла
На бумаге и картоне результат зависит от фактуры, плотности, покрытия и состояния поверхности. Меловка, дизайнерский картон с выраженным рельефом и материал с дополнительным лаком дают разные условия контакта. На рельефной поверхности штамп может касаться не всей площади одновременно. На покрытой поверхности важна совместимость слоёв: фольга взаимодействует с верхним покрытием, а не с абстрактным названием основы из спецификации закупки.
Поэтому выбор фольги для тиснения лучше привязывать к реальной конструкции изделия: конкретному картону или этикеточному материалу, его покрытию и дальнейшим операциям. Названия вроде «для бумаги» слишком широки, чтобы предсказать сцепление на меловке, ламинированной поверхности или сложном лаке. Запрос поставщику стоит формулировать через образец основы, штамп, требуемый вид поверхности и планируемую постобработку. Рекламное обещание совместимости со всем ассортиментом не заменяет пробного прогона.
Стекло выделяется отдельной технологией. Приведённые для него температурные диапазоны относятся к определённой системе и не служат ориентиром для полиграфии на листовых материалах. В работе со стеклом дополнительно оценивают подготовку поверхности и праймер. Недостаточная температура или давление, высокая скорость, несовместимость праймера с фольгой и чрезмерное отверждение праймера могут дать неполное сцепление и точечные пропуски. Повышать нагрев вслепую здесь особенно сомнительно: если причина в поверхности или праймере, регулятор не исправит химию межслойного контакта.
Для любого сложного материала образец нужно испытывать в том виде, в каком он пойдёт в производство. Если заказ включает грунтование, лакирование, ламинацию или печать поверх фольги, проверяют итоговую последовательность. Отдельный идеальный оттиск на чистой подложке мало помогает, когда в тираже между слоями появляются праймер, лак и ещё один проход через машину.
Дефекты и контроль партии
Отбраковка расходника требует повторяемого наблюдения. Один дефектный оттиск может быть следствием пылинки, локального загрязнения или нестабильного контакта. Серия с одинаковым дефектом на нескольких образцах уже даёт основание для предметного расследования. Но и тогда заключение должно учитывать основу, покрытие, настройки, натяжение и состояние штампа.
Минимальная карта испытания включает код фольги и номер партии, партию основы, описание покрытия, параметры машины, изображение зоны дефекта, результат выбранных тестов и контрольный образец. При повторной пробе меняют один фактор. Такой порядок позволяет отличить дефект материала от дефекта режима и даёт поставщику воспроизводимую картину, а не эмоциональную претензию с фотографией под случайной лампой.
Отдельно учитывают хранение. Для LUXOR/ALUFIN HC KURZ указывает срок хранения и пригодности к работе 12 месяцев с даты поставки при температуре 10–35 °C и относительной влажности 40–60%, без прямого солнечного света и с защитой от сдавливания. Это условия конкретной спецификации, не общий срок для всех фольг. У другой продукции режим и срок могут отличаться, поэтому маркировка партии и документация на конкретный материал важнее универсальных складских привычек.
Итоговая оценка проста по логике и требовательна по исполнению: сначала фиксируют видимые признаки переноса, затем проверяют оттиск после релевантной постобработки, потом локализуют возможную причину, меняя параметры по одному. Годность устанавливают для согласованной комбинации фольги, поверхности и процесса. Главный скрытый риск — принять красивый свежий оттиск за готовый результат, не проверив, что с ним сделают биговка, ламинация и упаковка.