Производство полиграфической краски: водные составы против УФ-отверждаемых
Популярный цеховой миф: УФ-краска «сохнет мгновенно», а водная — медленно. Первая часть верна только с оговоркой, вторая вообще описывает не краску, а условия процесса.
Роберт Шилов·Обновлено: 25 сентября 2026 г.·8 мин
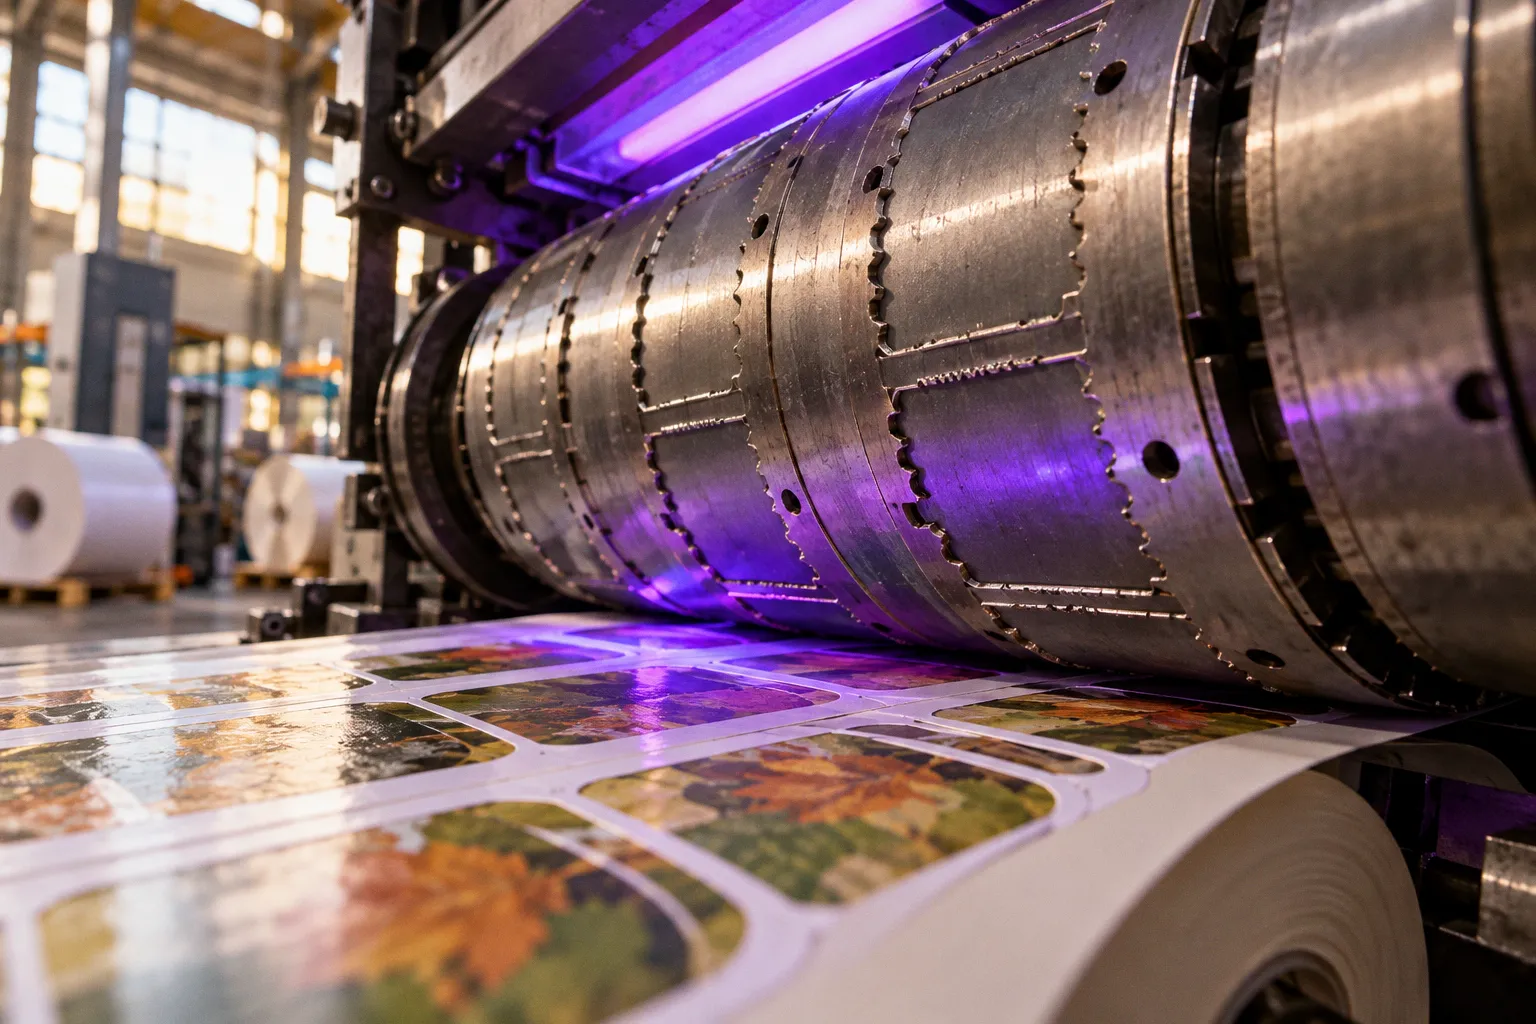
Под УФ-излучением первичное закрепление начинается менее чем за секунду, но полная полимеризация может продолжаться и после выхода полотна из машины. Водный состав, со своей стороны, не просто «ждёт, пока высохнет»: вода испаряется и частично уходит в пористую подложку, а скорость этого процесса задают краскоперенос, температура, вентиляция и сама бумага.
Для производства полиграфической краски это не два варианта одного рецепта с разными сушильными устройствами. Это разные химические системы. Водная флексокраска рассчитана преимущественно на впитывающие материалы; УФ-состав способен работать и на невпитывающих плёнках, пластиках, фольге и металле. Ошибка в выборе проявляется не в рекламном описании, а на машине: в нестабильном закреплении, отмарывании, проблемах с адгезией и лишних остановках.
Химическая архитектура: вода как носитель, УФ-система как реакционная смесь
Водно-дисперсионные флексографские краски содержат примерно 40–70% воды. Остальную часть формируют пигменты, смоляные связующие, сорастворители и добавки, в том числе пеногасители. Вода здесь — основная жидкая фаза, в которой распределены остальные компоненты. Она помогает перенести краску на материал, но не остаётся в красочном слое: должна испариться или впитаться, чтобы плёнка краски закрепилась.
УФ-краска устроена иначе. Это жидкая фотополимеризующаяся композиция из мономеров, олигомеров, пигментов и фотоинициаторов; летучих растворителей в ней нет. УФ-излучение активирует фотоинициаторы, запускающие полимеризацию компонентов. Вместо удаления воды или растворителя система формирует полимерную плёнку.
Пигмент и в той, и в другой технологии отвечает за цвет, но это не значит, что достаточно подобрать нужный оттенок. Связующее определяет, как пигмент удерживается в слое и взаимодействует с поверхностью. Добавки влияют на поведение краски в машине. В УФ-системе отдельно критична способность излучения пройти через пигментированный слой и запустить реакцию. Чем плотнее и темнее слой, тем меньше оснований считать, что одинаковые настройки лампы одинаково надёжно отработают для любой краски.
Слово «изготовление» в запросе о производстве полиграфической краски часто сбивает с толку: будто речь идёт только о смешивании сырья в котле. На практике для печатника важнее не фабричная последовательность операций, а свойства готового состава в конкретном процессе. Краска должна переноситься, давать предсказуемую растровую точку, удерживаться на выбранном субстрате и закрепляться в доступном технологическом окне. Состав, который хорош на впитывающем картоне, не становится автоматически пригодным для плёнки — даже если оттенок в ведре выглядит убедительно.
Одинаковый цвет в банке не означает одинакового поведения на машине. Краска работает не сама по себе, а в связке с подложкой и способом закрепления.
Испарение против фотополимеризации
В водной системе закрепление зависит от удаления влаги. Бумага и картон помогают процессу за счёт впитывания, но у этого удобства есть пределы: слишком высокая подача краски, слабый воздухообмен или неподходящая поверхность замедляют уход воды. Если краскослой не успевает закрепиться к следующему контакту, растёт риск отмарывания и смазывания. А попытка решить всё повышением температуры не заменяет нормальной настройки сушки и может добавить проблем материалу.
УФ-состав фиксируется за счёт реакции под воздействием излучения. Рабочий диапазон обычно лежит в пределах 300–400 нм. Для трафаретных УФ-составов приводятся параметры 350–380 нм при энергии не менее 400 мДж, но переносить эти значения как универсальную инструкцию на любой узкорулонный процесс нельзя: результат зависит от типа краски, оборудования, толщины слоя и конкретной конфигурации отверждения.
Первичное закрепление УФ-краски происходит менее чем за секунду. Это позволяет быстрее переходить к стопированию и дальнейшей отделке, чем в процессе, где требуется протяжённая зона испарения. Но слово «мгновенно» здесь опасно своей удобностью. Оно описывает раннюю стадию, а не обещает, что вся химия закончилась ровно в момент выхода из-под лампы. Полная полимеризация может занимать больше времени, поэтому оценивать результат только по сухому на ощупь оттиску — способ уверенно пропустить проблему до отделки или эксплуатации.
| Параметр | Водная флексокраска | УФ-отверждаемая краска |
|---|---|---|
| Основной механизм закрепления | Испарение и впитывание воды | Фотополимеризация под УФ-излучением |
| Типичный субстрат | Бумага, картон, гофрокартон | Бумага, плёнки, пластики, фольга, металл |
| Удаление жидкой фазы | Вода должна уйти из слоя | Летучий растворитель не используется |
| Зависимость от оборудования | Сушка и воздухообмен | Источник УФ-излучения и достаточное отверждение |
| Поведение в печатном контакте | Низшая вязкость относительно УФ-систем | Более высокая вязкость и липкость |
| Основное ограничение | Время и условия удаления воды | Требования к отверждению, поверхности и безопасности |
Подложка решает больше, чем обещание на этикетке
Водные флексокраски преимущественно предназначены для впитывающих материалов: бумаги, картона, гофрокартона. Их механизм закрепления согласован с тем, что подложка принимает часть влаги, а сушильная система удаляет остальную. На невпитывающей полимерной плёнке эта логика ломается: воде некуда уходить внутрь материала. Прямая печать по необработанной плёнке без праймера или поверхностной обработки не становится надёжной только потому, что поставщик назвал краску универсальной.
УФ-краски дают более широкий выбор субстратов и способны обеспечивать адгезию как к бумаге, так и к невпитывающим материалам. Но «способна печатать по плёнке» — не то же самое, что «одинаково держится на любой плёнке». Поверхностные свойства материала, его подготовка, тип связующего и режим отверждения остаются частью технологической задачи. Отсутствие впитывания здесь не мешает удалению воды — воды в составе нет, — но качество сцепления и полимеризации всё равно требует подтверждения на реальном материале.
В этикеточном производстве цена ошибки особенно неприятна: нестабильная адгезия может проявиться не сразу, а после отделки, перемотки или контакта с поверхностью упаковки. Поэтому подложку следует оценивать не по общему названию вроде «плёнка» или «бумага», а по конкретному материалу и его состоянию. У бумаги тоже есть характер: мелованная поверхность, пыление и впитываемость меняют поведение краски. Если краска ложится нестабильно, виновата не обязательно только рецептура. Пыль и рыхлый поверхностный слой способны вмешаться в контакт так же эффективно, как неверно выбранная система закрепления.
Вязкость, перенос и контроль качества
Типичная вязкость водных флексографских красок составляет 80–200 сантипуаз, или 18–25 секунд по чашке Zahn Cup № 2. Это рабочий диапазон, а не оценка «хорошая краска / плохая краска». Вязкость влияет на перенос и формирование слоя, но измерение без привязки к температуре, методу и настройкам машины мало что говорит о результате. В цехе число полезно ровно настолько, насколько стабильно повторяется процедура измерения.
УФ-краски обычно более вязкие и липкие. Это помогает наносить тонкий слой и уменьшать растискивание растровой точки, однако повышенная вязкость не отменяет необходимости контролировать перенос. Если оператор смотрит только на плотность цвета, он рискует не заметить, что точка уже расползлась или слой закрепился неравномерно. А если ориентироваться лишь на ощущение «краска густая», можно перепутать особенность состава с отклонением процесса.
Контроль качества полиграфических красок — это не один замер и не сертификат с внушительной таблицей. Для производственного решения важны по меньшей мере три связки:
- Краска и подложка. Проверяют, как слой ложится на реальный материал, а не на абстрактную категорию субстратов.
- Краска и режим закрепления. Для водной системы оценивают удаление влаги; для УФ — соответствие излучения и энергии требованиям конкретного состава.
- Краска и последующие операции. Оттиск должен выдержать перемотку, отделку и нужный сценарий использования, а не только выйти из печатного узла без видимого дефекта.
Спектрофотометр полезен для контроля цвета, но он не измеряет адгезию и не подтверждает полноту полимеризации. Микроскоп позволяет увидеть поведение точки, марашки и дефекты слоя, но сам по себе не объясняет, почему они появились. Инструмент показывает симптом; причинную цепочку приходится собирать из рецептуры, материала и режима машины. Именно поэтому сравнение водных и УФ-красок нельзя свести к одному показателю в паспорте.
Экономика цеха: стоимость краски — только одна строка
На краски может приходиться 3–6% себестоимости флексографской упаковки или этикеточной продукции. Это объясняет, почему цена килограмма часто становится удобным предметом торга. Но дешёвый состав не обязательно снижает затраты на тираж: если он требует длинной сушки, ограничивает скорость или даёт нестабильный перенос, экономия на закупке быстро превращается в расходы на процесс.
УФ-отверждение может сократить потребность в протяжённых сушильных зонах; для замены таких зон УФ-лампами указывается экономия производственной площади до 90%. Это не универсальная цифра для любого предприятия и не обещание, что после установки ламп цех автоматически освободит девять десятых площади. Реальный эффект зависит от компоновки машины и того, какие сушильные участки действительно можно убрать или перестроить.
Сравнивать технологии по цене за килограмм некорректно ещё и потому, что универсального соотношения стоимости водной и УФ-краски нет. На цену влияют производитель и пигментная нагрузка; доступные данные не дают основания объявить одну систему дешевле для всего рынка. Считать нужно полную производственную конфигурацию: расход краски, скорость, сушку или УФ-оборудование, брак, переналадку и совместимость с отделкой. Если все эти переменные заменили одной строчкой в коммерческом предложении, перед нами не расчёт, а надежда.
Есть и вопрос безопасности. Отсутствие летучих растворителей не превращает УФ-краску в химически безразличную жидкость. Акрилатные мономеры и фотоинициаторы требуют предусмотренных мер обращения и контроля. Для пищевой упаковки отдельно оценивают миграцию компонентов; сам факт применения УФ-системы не даёт права автоматически называть её безопасной для любого контакта с продуктом.
Практическое сравнение начинается с тиража
Водная система логична там, где материал впитывающий и производственная линия позволяет обеспечить нужное удаление влаги. УФ-вариант оправдан, когда требуется печатать по невпитывающим материалам или когда скорость первичного закрепления и компоновка оборудования дают производственное преимущество. Но выбор нельзя делать по принципу «новее — значит лучше» или «без растворителя — значит безопаснее». Химия подобных скидок не выдаёт.
На старте сравнения полезно зафиксировать не рекламные формулировки, а условия конкретной работы: тип подложки, толщину красочного слоя, требования к цвету и отделке, доступное сушильное оборудование, скорость линии и последующую эксплуатацию. Затем проверяют не отдельную краску в лабораторной пробе, а связку материала и процесса. Иначе испытание подтверждает только то, что маленький образец при одном режиме выглядит приемлемо.
Быстрое закрепление — производственное преимущество, но не доказательство полной полимеризации и не замена проверке адгезии.
Итог для закупки прост: водная и УФ-краска не конкурируют на одном универсальном поле. Первая опирается на испарение и впитывание, вторая — на фотополимеризацию; выбор диктуют подложка и конфигурация линии. Главный скрытый риск — принять скорость выхода из-под лампы или сухость оттиска за подтверждение надёжности. На тираже такие предположения обходятся дороже, чем аккуратная проверка состава, поверхности и режима до запуска.