Самоклеящиеся материалы с антиадгезионной пленкой: методы оценки
Низкое усилие отделения этикетки от подложки часто продают как безусловное преимущество материала.
Роберт Шилов·Обновлено: 30 сентября 2026 г.·8 мин
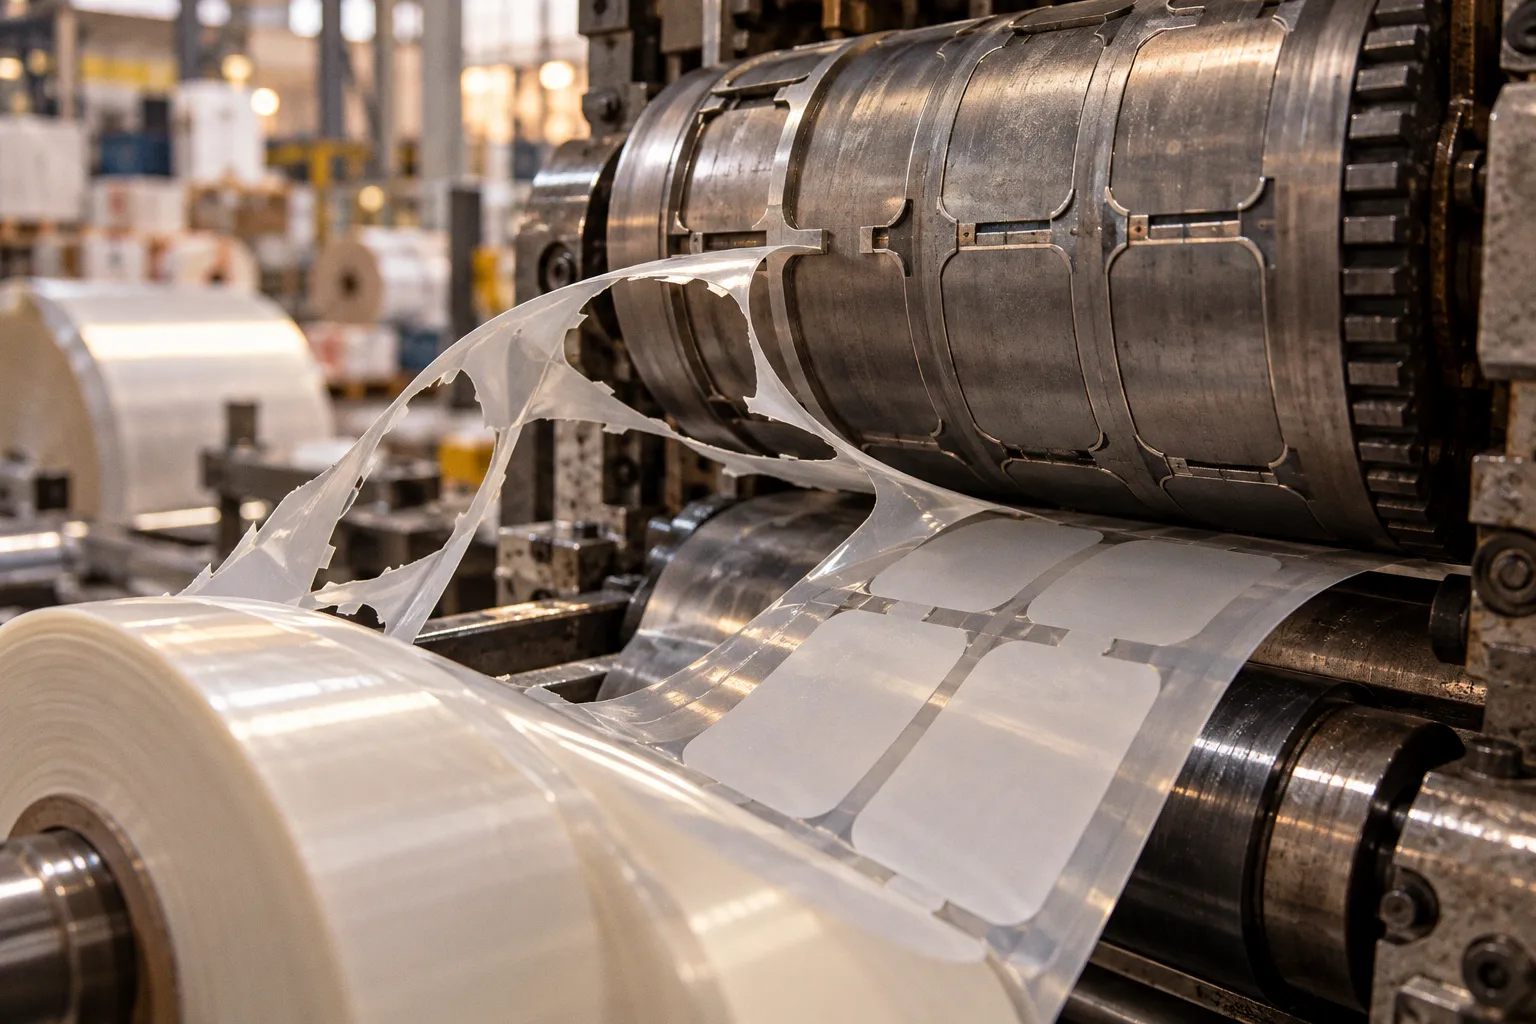
В производстве такая логика быстро дает сбой: слишком свободный лайнер может привести к самопроизвольному отделению этикеток при высечке, транспортировке рулона и подаче на аппликатор. Значение релиз-усилия имеет смысл только в связке со скоростью процесса и конструкцией материала.
Для самоклеящихся материалов с антиадгезионной пленкой это особенно существенно. Здесь качество работы зависит от лицевого слоя, клея, силиконизированной подложки и их поведения при печати, высечке и нанесении. Стандарты FINAT позволяют разложить эти свойства на измеряемые показатели. Но протокол с цифрой сам по себе не отвечает на вопрос, подойдет ли материал конкретной линии.
Что именно измеряют стандарты FINAT
В многослойном самоклеящемся материале есть два разных взаимодействия, которые регулярно смешивают в коммерческих описаниях. Первое — сцепление клея с поверхностью, на которую наносят этикетку. Второе — усилие, необходимое для отделения лицевого материала от силиконизированной подложки. Это разные характеристики, и результат одного испытания нельзя использовать вместо другого.
Для адгезии лицевого материала к тестовой поверхности применяют, в частности, методы FINAT FTM 1 и FTM 2. Для оценки отделения от лайнера используют FTM 3, FTM 4 и FTM 10. Качество силиконового слоя и его последующее поведение проверяют методами FTM 7 и FTM 11.
| Метод | Что оценивают | Что важно для производства |
|---|---|---|
| FTM 3 | Усилие отделения подложки при низкой скорости | Стабильность отделения в заданных лабораторных условиях |
| FTM 4 | Усилие отделения при высокой скорости | Поведение материала при высечке и снятии облоя |
| FTM 7 | Массу силиконового покрытия | Количество нанесенного антиадгезионного слоя |
| FTM 10 | Качество силиконизированной подложки с контрольной лентой | Сопоставимость результатов проверки релиз-поверхности |
| FTM 11 | Последующую адгезию | Степень отверждения силикона и риск переноса его компонентов |
Релиз-усилие описывает отделение этикетки от лайнера; адгезия описывает сцепление клея с поверхностью нанесения.
У стандартизованного теста есть конкретная геометрия, скорость, подготовка образца и способ фиксации результата. Если поставщик сообщает только число без метода испытания, сопоставление с результатом другой лаборатории становится ненадежным. Даже корректно измеренное значение не следует превращать в универсальный норматив: допустимый диапазон зависит от материала, клеевой системы и требований линии.
FTM 3 и FTM 10: отделение на низкой скорости
Метод FINAT FTM 3 измеряет усилие отслаивания подложки при низкой скорости. Образец отделяют под углом 180°, а скорость расхождения зажимов составляет 300 мм/мин. Результат выражают в сантиньютонах на 50 мм ширины образца, то есть в cN/50 mm.
В описании процедуры указаны образцы шириной 50 мм и длиной 175 мм. Перед измерением их кондиционируют 20 часов при 23 °C под давлением около 6,86 кПа. Эти условия нужны для воспроизводимости: без подготовки образцов сравнение партий может отражать разницу в хранении или состоянии материала, а не стабильное свойство силиконового слоя.
FTM 10 также использует угол 180° и скорость 300 мм/мин, но оценивает силиконизированную подложку с контрольной лентой Tesa 4651 шириной 25 мм. Это отдельная методика со своим контрольным материалом. Ее результат не стоит механически смешивать с FTM 3: различаются и объект оценки, и конфигурация образца.
В производственном смысле оба теста полезны для контроля релиз-поверхности, но лабораторная скорость далека от темпа некоторых операций на линии. Рулон может вести себя спокойно при медленном испытании и иначе — при быстрой высечке, когда на отделение облоя влияют инерция, натяжение полотна и геометрия тракта. Поэтому низкоскоростное значение не заменяет проверки на скорости, близкой к рабочей.
В закупочной спецификации стоит фиксировать не просто показатель, а метод, ширину образца, скорость и условия подготовки. Иначе партии с одинаково записанным «усилием отслаивания» могут оказаться результатами разных испытаний, которые сравнивать напрямую нельзя.
FTM 4: скорость меняет картину
FINAT FTM 4 предназначен для оценки высокоскоростного усилия отделения. Метод моделирует процессы высечки и снятия облоя, в том числе при скоростях до 300 м/мин. Для этикеточной линии это уже ближе к реальной механике, чем испытание на 300 мм/мин, однако лабораторный тест все равно не воспроизводит каждую особенность конкретной машины.
На отделение материала влияют скорость полотна, натяжение, радиус перегиба, качество ножа и положение матрицы. Имеет значение и то, насколько ровно нанесен силикон: локальные различия могут проявиться при быстром съеме облоя как нестабильное отделение, обрыв или нарушение шага. В цехе это часто выглядит как «капризный материал», хотя причина может находиться в связке параметров самого процесса.
Сравнивать результаты FTM 4 с FTM 3 напрямую нельзя. Они описывают поведение при разных скоростях, а зависимость релиз-усилия от скорости у конкретной конструкции не обязана быть простой или линейной. Для выбора материала нужны оба типа данных, если линия работает быстро и чувствительна к стабильности съема.
При приемке новой партии полезно соотнести паспортные значения с фактическим режимом высечки. Если материал идет на скоростной аппликатор или в процесс с интенсивным удалением облоя, низкоскоростная цифра даст лишь часть картины. Проверка на оборудовании типографии нужна, но ее лучше проводить на заранее согласованном режиме: с фиксированными натяжением, скоростью и инструментом. Иначе результат испытания окажется трудно отделить от переменных настройки линии.
Силиконовый слой: масса и отверждение
Масса силиконового покрытия на подложке определяется методом FINAT FTM 7 с помощью энергодисперсионной рентгенофлуоресцентной спектрометрии. Этот тест отвечает на вопрос о количестве нанесенного слоя. Он сам по себе не доказывает, что покрытие полностью отверждено и будет одинаково работать на протяжении всего технологического цикла.
Для проверки последующей адгезии применяют FINAT FTM 11. Метод связан с оценкой степени отверждения силиконового антиадгезионного слоя. Это важно потому, что недостаточное отверждение может изменить поведение поверхности при контакте с клеем. Риск не ограничивается лабораторной цифрой: нестабильный силиконовый слой способен повлиять на релиз и на дальнейшую работу клеевой системы.
FTM 7 и FTM 11 дают разные сведения. Первый оценивает массу покрытия, второй — последующую адгезию, которая помогает судить о состоянии силикона. Одинаковое количество нанесенного материала не означает одинакового отверждения; по этой причине контроль одной только массы покрытия оставляет часть рисков вне поля зрения.
В документах на поставку стоит уточнять, какие именно испытания проводились и к какой партии относятся результаты. Формулировка «силикон нанесен по стандарту» мало что говорит без номера метода и фактических данных. Въедливость здесь окупается: дефект покрытия может обнаружиться уже на размотке, в высечке или при нанесении, когда цена простоя заметно выше цены лабораторной проверки.
Пленочный лайнер и бумажная подложка
Выбор лайнера для самоклеящейся этикетки зависит от технологического маршрута, а не от рекламной формулы о превосходстве одного материала. Пленочная подложка может быть уместна там, где существенны стабильность полотна и особенности работы с тонкими или сложными этикеточными конструкциями. Бумажный лайнер, в свою очередь, остается обычным рабочим вариантом для множества задач. Универсального победителя здесь нет.
Сравнивать «PET-подложку против бумажной основы» без спецификации — примерно как оценивать краску только по цвету в банке. Нужны данные о толщине и жесткости, релиз-усилии, скорости отделения и совместимости с оборудованием. Для лайнера также имеют значение ровность силиконизации и состояние кромок рулона: локальная нестабильность может вызвать проблемы, которых не видно по усредненному показателю.
Плотность и тип упаковочной бумаги для транспортировки готовых рулонов — отдельный вопрос, не связанный напрямую с антиадгезионными свойствами. Если требуется разобраться именно в защитной упаковке при перевозке, пригодится материал о том, как плотность и тип бумаги влияют на сохранность вещей при переезде. Для выбора лайнера же решающими остаются его параметры и поведение на печатной и отделочной линии.
При оценке преимуществ пленочной подложки в полиграфии полезно учитывать весь маршрут: печать, высечку, удаление облоя, намотку, хранение и автоматическое нанесение. Лайнер, который хорошо идет на одном участке, может создать сложности на другом. Например, материал с релизом, подходящим для высечки, не обязательно обеспечит нужное поведение при последующей подаче этикетки на аппликатор.
Практическая проверка должна отвечать на конкретные вопросы:
- Стабильно ли отделяется лицевая часть на заданной скорости и при рабочем натяжении полотна?
- Не отлетает ли этикетка от подложки до нужного момента?
- Снимается ли облой без разрывов и остановок?
- Сохраняется ли предсказуемое отделение после хранения рулона?
- Совпадают ли лабораторные методы и условия испытания с требованиями технической спецификации?
Это не универсальный чек-лист «на всякий случай», а минимальный набор точек, где релиз-поведение материала встречается с реальной механикой линии.
Баланс релиз-усилия и адгезии
Слишком низкое усилие отслаивания не всегда полезно. Если этикетки начинают отходить от лайнера при высечке или транспортировке, проблема уже не в удобстве отделения, а в потере контроля над материалом. Слишком высокое усилие тоже может мешать: нагрузка на полотно возрастает, а отделение на аппликаторе становится менее предсказуемым.
Отдельно нужно контролировать адгезию клея к поверхности нанесения. Результаты FTM 1 и FTM 2 получают на стандартных стальных пластинах из стали марок 302 или 304 по ASTM A666 с шероховатостью Ra = 50 ± 25 нм. В FTM 1 испытание проводят при угле 180°, в FTM 2 — при 90°. Это тесты лицевого материала и клея, а не антиадгезионного слоя. Подменять ими измерения FTM 3 или FTM 10 нельзя.
В спецификации для поставщика разумно закрепить метод испытания, его параметры и приемлемый диапазон именно для конкретной конструкции и процесса. Универсальные предельные значения для всех пленок и всех видов этикеток из имеющихся данных вывести нельзя: требования зависят от технических условий производителя и задачи типографии.
При этом лабораторное значение следует рассматривать как контрольную точку, а не гарантию безотказного прогона. На линии результат зависит от скорости, натяжения, инструмента и условий обращения с рулоном. Если значения в протоколе выглядят приемлемо, а материал дает отрывы или нестабильный съем облоя, нужно проверять всю систему: подложку, силикон, клей, высечку и режим оборудования.
Для пленочного лайнера рабочая логика простая: FTM 3 показывает низкоскоростное отделение, FTM 4 приближает оценку к высокоскоростной высечке, FTM 7 и FTM 11 раскрывают разные стороны состояния силиконового покрытия. Вместе эти методы дают содержательную картину. По отдельности они не отменяют производственную проверку. Скрытый риск обычно находится именно в разрыве между красивым протоколом и реальным темпом линии.