Укрывистость белой краски на плёнке: оценка по контрасту
Белая краска на прозрачной плёнке почти всегда выглядит белой, пока её лежат на белой подложке. Классическая подмена: цвет краски выдают за её укрывистую способность.
Роберт Шилов·Обновлено: 09 ноября 2026 г.·9 мин
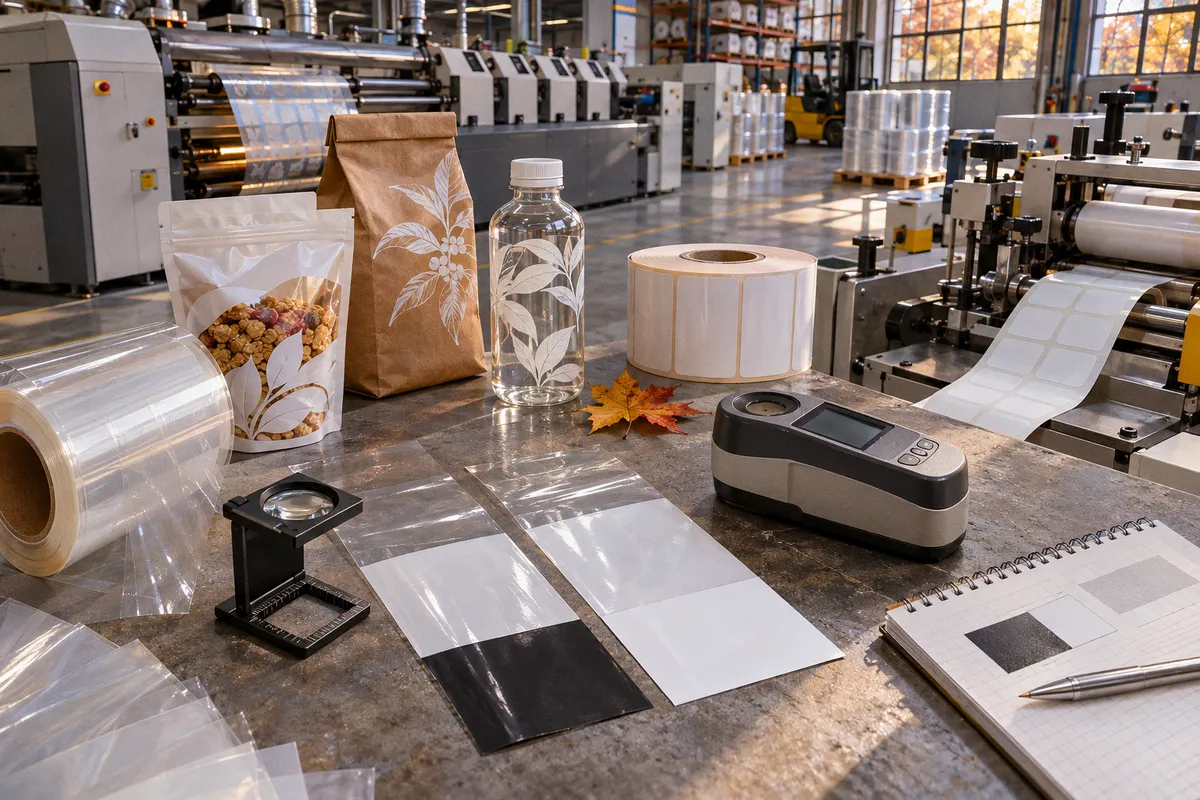
Перенесите тот же оттиск на чёрный фон — и белый превратится в серый, если красочный слой пропускает отражение подложки.
Для прозрачной этикетки это не академическая тонкость. Белый слой должен перекрывать тёмное содержимое упаковки, цветной фон, чёрную крышку или любой другой контрастный участок. Поэтому фраза поставщика «краска полностью укрывистая» без методики измерения напоминает слоган: громкий, но к контролю укрывистости отношения не имеет.
ISO 23498:2022 задаёт воспроизводимый способ сравнения белого слоя на прозрачной, белой и цветной непрозрачной подложке. Второе издание стандарта опубликовано в декабре 2022 года и заменило версию 2020 года. Метод даёт коэффициент контраста и позволяет сравнивать печатные конфигурации в заданных условиях. Единого порога «годно для всех плёнок» он не устанавливает.
Укрывистость белой краски — характеристика конкретного отпечатка, а не содержимого банки.
Что показывает коэффициент контраста
Для прозрачной плёнки белый оттиск размещают над чёрной и белой областями контрольной карты. Затем измеряют отражение слоя краски в обоих случаях.
Коэффициент контраста рассчитывают по соотношению:
K = Yч / Yб
где:
- Yч — значение отражения одинакового слоя краски над чёрной областью;
- Yб — значение отражения того же слоя над белой областью;
- Y — тристимульное значение светлоты CIE, используемое в методе.
Если чёрная подложка почти не влияет на результат, значения над ней и над белой сближаются. Коэффициент приближается к единице. Если красочный слой слабо перекрывает чёрный фон, отражение над ним заметно падает, а коэффициент снижается.
Это не обычное сравнение двух ярлыков «на глаз». Метод оценивает, насколько подложка способна менять оптический отклик напечатанного слоя. Именно эта способность важна для белого подслоя прозрачной этикетки.
| Измеряемая область | Назначение | Роль в оценке |
|---|---|---|
| Подложка без печати | Показывает собственный оптический отклик материала | Исходная величина, которую нельзя приписывать краске |
| Плёнка краски над белой подложкой | Отражает поведение слоя при слабом влиянии подложки | Знаменатель коэффициента |
| Чёрная область контрольной карты | Создаёт контрастный фон | Контрольная область |
| Плёнка краски над чёрной областью | Показывает степень просвечивания чёрного фона | Числитель коэффициента |
Одного коэффициента мало. Он показывает соотношение, но не заменяет абсолютные значения отражения. Два слоя с одинаковым отношением могут различаться по белизне. Поэтому в протокол записывают исходные показания прибора, итоговый коэффициент, пятнистость и точечные непропечатки.
Особенно велик разброс результатов для белой краски на прозрачной плёнке. ISO 23498 прямо предупреждает: результаты способны заметно отличаться, особенно если прозрачная подложка измерена без стандартного тестового основания. Плёнка, бумага, прибор, геометрия освещения и толщина слоя образуют единую измерительную систему. Сравнивать результаты, полученные при разных настройках, напрямую нельзя.
Подготовка образца по ISO 23498:2022
Метод начинается не с измерения, а с подготовки. Здесь чаще всего накапливаются ошибки: испытуют краску в банке, проверяют оттиск на офисной бумаге и записывают в протокол вывод, который невозможно воспроизвести.
1. Используйте реальную печатную конфигурацию.
Проверяйте белую краску на том самоклеящемся материале, который пойдёт в производство. Тип плёнки, марка краски, состояние поверхности, скорость печати и режим сушки должны соответствовать рабочему процессу. Пробный марашек на отдельном листе не заменяет оттиск на плёнке.
2. Напечатайте сплошной участок размером не менее 4 × 2 см.
Размер установлен для печати белой краской на прозрачной плёнке. Краска должна лежать сплошным слоем без заранее оставленных технологических окон. Направление оттиска относительно движения плёнки фиксируют: продольная и поперечная полосатость относятся к разным дефектам.
3. Выдержите одинаковый режим сушки и подготовки.
Время между печатью и измерением, температура и влажность в цехе должны быть одинаковыми для сравниваемых образцов. Свежий отмарыш способен показать иной результат, чем полностью высохшая плёнка. Пыление, отпечатки пальцев и следы монтажной ленты на измеряемую зону также не допускаются.
4. Используйте стандартную тест-карту укрывистости.
Пробный участок закрепляют на карте так, чтобы примерно половина белой печати находилась над чёрной областью, а половина — над незапечатанной тестовой подложкой. Для стандартной карты белая область имеет CIE Y = 80 ± 2, что соответствует CIELAB L* = 92 ± 1. Чёрная область задаётся значением CIE Y ≤ 5 и CIELAB L* ≤ 27,7.
5. Проводите отдельный контроль после наклеивания.
Основное измерение лучше выполнять на отпечатке до нанесения клея и контакта с упаковкой. Адгезив, глянец и поверхность товара способны изменить отражение. Если укрывистость имеет значение уже в готовом изделии, нужен дополнительный образец с наклеенной этикеткой.
Параметры белой и чёрной областей относятся к контрольной карте. Они не задают требуемый цвет краски и не являются допуском для готовой этикетки. Офисная бумага похожего оттенка не превращается в стандартный тест-основание только потому, что лежит рядом с ним.
Монтажную ленту тоже включают в описание конфигурации. Её тип и расположение могут влиять на отражение и геометрию измерения. Закрывать измеряемые точки лентой нельзя, если этого не требует выбранная методика.
Протокол измерения: прибор, четыре области и число точек
Для измерений используют спектрофотометр по ISO 13655. Геометрия измерения — 45°:0° или 0°:45°. Колориметрические значения рассчитывают при источнике D50. Предпочтительное условие — M1. Если применяются M0 или M2, это указывают в протоколе: иначе результаты разных лабораторий могут выглядеть сопоставимыми только по внешнему виду таблицы.
Порядок работы состоит из четырёх этапов:
1. Измеряют подложку без печати.
2. Измеряют плёнку краски над белой подложкой.
3. Измеряют чёрную область карты.
4. Измеряют плёнку краски над чёрной областью.
При апертуре прибора 4 мм или меньше выполняют не менее четырёх измерений в разных точках каждой области. При апертуре 6, 8 или 10 мм требуется не менее двух измерений. Повторное нажатие прибора в одном и том же месте не заменяет измерения в разных точках.
После серии измерений рассчитывают коэффициент контраста и сохраняют исходные значения. Полезно также указать дату, время, прибор, его калибровку, апертуру и оператора. Один средний показатель без сырых данных превращает лабораторный протокол в красивую выписку, которую почти невозможно проверить.
Телефонная фотография и визуальное сравнение годятся для первичного отсева. Они плохо контролируют блики, цветовую температуру и геометрию наблюдения. Для сравнения поставщиков спектрофотометр предпочтительнее: он снимает с глаз ту часть ошибки, которую человек привычно списывает на «другое освещение».
Почему одинаковый тест даёт разные результаты
Одинаковая марка краски ещё не означает одинаковую укрывистость. Показатель зависит от системы «краска — плёнка — печатная машина — измерительный прибор». Расхождения появляются на каждом уровне.
1. Толщина нанесённого слоя.
FTA отдельно выделяет толщину красочной плёнки, скорость высыхания, скорость печати и анилоксовый вал среди факторов, влияющих на результат. Для флексографской печати важны форма ячеек анилокса, их объём, параметры гравировки, растрирование поверхности, состояние ножа и режим переноса краски. Увеличение подачи краски повышает шанс перекрыть чёрную подложку, но одновременно меняет сушку, адгезию, регистрацию, деформацию плёнки и себестоимость.
2. Пигмент и связующее.
В белых красках основным светорассеивающим пигментом обычно выступает диоксид титана. Его показатель преломления создаёт условия для рассеяния света. Связующее связывает частицы, распределяет их в слое и обеспечивает сцепление с плёнкой. Плохая дисперсия, комкование пигмента или избыток связующего снижают эффективное рассеяние. Чёрная подложка снова пробивается сквозь белый слой.
3. Химия поверхности плёнки.
Поверхностная энергия PET, PP, BOPP, покрытий и клеевых слоёв различается. Ухудшение смачивания даёт микропустоты, неравномерный контакт краски и плёнки, локальные непропечатки. Коронная или плазменная обработка меняет поверхность, поэтому её тоже следует фиксировать. Одинаковая краска на плёнке до и после обработки может вести себя по-разному.
4. Течение и сушка краски.
Вязкость, тиксотропность, испарение растворителя и образование поверхностной плёнки влияют на растекание нанесённого слоя. Быстрая сушка способна зафиксировать неравномерное распределение пигмента. Медленная предоставляет больше времени для выравнивания, одновременно повышая риск смещения компонентов. Здесь прямое влияние на результат оказывает и скорость машины.
5. Оптика измерения.
Глянец добавляет зеркальную составляющую отражения. Геометрия 45°:0° и 0°:45° не взаимозаменяемы безоговорочно. Апертура, калибровка, выбранная освещённость и условие M0, M1 или M2 формируют измерительную конфигурацию.
6. Обращение с образцом.
Пыль, ворс, царапины, отпечатки рук, влажная монтажная лента и бесконтрольное подклеивание меняют отражение в нужную или ненужную сторону.
Краска при этом может быть полностью исправной. Просто её рецепт рассчитан на конкретную плёнку, вязкость, анилокс и режим сушки. Изменили один параметр — получили другую оптическую систему. Именно поэтому ISO 23498 относит укрывистость к конфигурации печати, включая зафиксированные параметры процесса.
Укрывистость и равномерность слоя: две отдельные оценки
Высокий коэффициент контраста не доказывает идеальную равномерность краски. Он показывает, насколько подложка влияет на отклик слоя в выбранных точках. Пятнистость и точечные непропечатки требуют отдельного контроля.
| Дефект | Внешний признак | Вероятная причина | Что фиксировать |
|---|---|---|---|
| Точечные непропечатки | Белые островки или пробелы в слое | Загрязнение, слабое смачивание, дефект растрирования, нестабильная подача | Положение, размер и число точек |
| Пятнистость | Облачное, мозаичное изменение белизны | Неравномерный перенос краски, вязкость, сушка, поверхность плёнки | Карта локальных измерений |
| Продольные полосы | Изменение белизны вдоль хода машины | Анилокс, нож, растрирование, колебания подачи | Направление и повторяемость полос |
| Поперечные полосы | Изменение белизны поперёк полотна | Профиль вала, натяжение, геометрия печати | Частота и ширина полос |
Практическая проверка пятнистости начинается с осмотра высохшего оттиска при согласованном diffuse-освещении. Затем на образце отмечают видимые дефекты и выполняют дополнительные измерения в точках с высоким и низким откликом. Минимального числа точек по ISO может оказаться недостаточно для локальной картины.
Для партии полезно печатать контрольные участки в начале, середине и конце тиража. Дополнительно снимают показания поперёк полотна. Один удачный марашек не описывает всю партию. Для устойчивого контроля нужен собственный эталонный оттиск с зафиксированными результатами, который проходит через тот же протокол вместе с новыми образцами.
В журнале укрывистость, пятнистость и непропечатки записывают разными строками. Сведение их в одну оценку «выглядит нормально» возвращает разговор в область showroom-экспертизы.
Как использовать результаты в производстве
ISO 23498 даёт метод измерения. Целевое значение и допуск определяются под конкретное изделие и согласованную процедуру. Универсального минимального процента укрывистости для всех прозрачных плёнок, красок и областей применения не существует.
Для прозрачной этикетки исходные требования задаёт сама конструкция:
- какой фон находится под этикеткой;
- какая доля света проходит через прозрачный участок;
- на каком расстоянии и под каким освещением смотрят на изделие;
- допустимы ли пятна и отдельные непропечатки;
- требуется ли стабильность результата на всём тираже.
После этого сравнение кандидатов проводят по одной схеме:
1. Печатают образцы разных вариантов краски или печатной конфигурации на одинаковой плёнке.
2. Фиксируют параметры печати, сушки и подготовки образцов.
3. Измеряют четыре области по ISO 23498.
4. Отдельно оценивают пятнистость и непропечатки.
5. Сопоставляют результат с целевым значением, утверждённым для изделия.
Для входного контроля поставщика нужен собственный протокол, эталонный образец и сохранённые сырые измерения. Тогда спор о «белой краске» перестаёт быть спором о памяти фотографа или о цветной лампе в цехе.
| Группа данных | Что записывать |
|---|---|
| Материалы | Тип и марка плёнки, партия, марка и партия краски, поверхность |
| Печать | Машина, скорость, анилокс, растрирование, нож, режим сушки |
| Образец | Размер печати, положение на карте, время выдержки, монтажная лента |
| Измерение | Прибор, калибровка, апертура, геометрия, D50, режим M0/M1/M2 |
| Результат | Исходные Y, коэффициент, карта пятнистости, непропечатки, повторность |
Упаковочная тара для готовых этикеток и монтажная лента при измерении относятся к разным контурам. Первая защищает от пыли и механических повреждений, вторая участвует в измерительной конфигурации. Та же логика видна в материале об [упаковке вещей и выборе тары]: защитный слой подбирают под условия перевозки, не подменяя им состояние самого груза.
Экономика требует отдельного внимания. Увеличение красочного слоя способно улучшить перекрытие, но ухудшить высыхание, сцепление, стабильность регистрации или форму этикетки. Повышенный расход краски, longer time drying and increased cost need to be included in the calculation. Максимальная укрывистость сама по себе не является экономически выгодным решением.
Итоговая позиция проста: белая полоса под лампой не является характеристикой укрывистости. Обоснованный результат содержит коэффициент контраста, исходные измерения, карту пятнистости, сведения о непропечатках и полное описание печатной конфигурации. Только такой пакет можно воспроизвести, принять в производстве и противопоставить рекламному «белому» без ссылки на методику.