Калибровка офсетного вала: параметры давления и геометрии
Когда на сплошной заливке одна сторона листа выглядит плотнее другой, рука сама тянется к красочному аппарату. Но причина может быть не в подаче краски: сначала стоит проверить печатный контакт.
Рамиль Исмагилов·Обновлено: 29 октября 2026 г.·10 мин
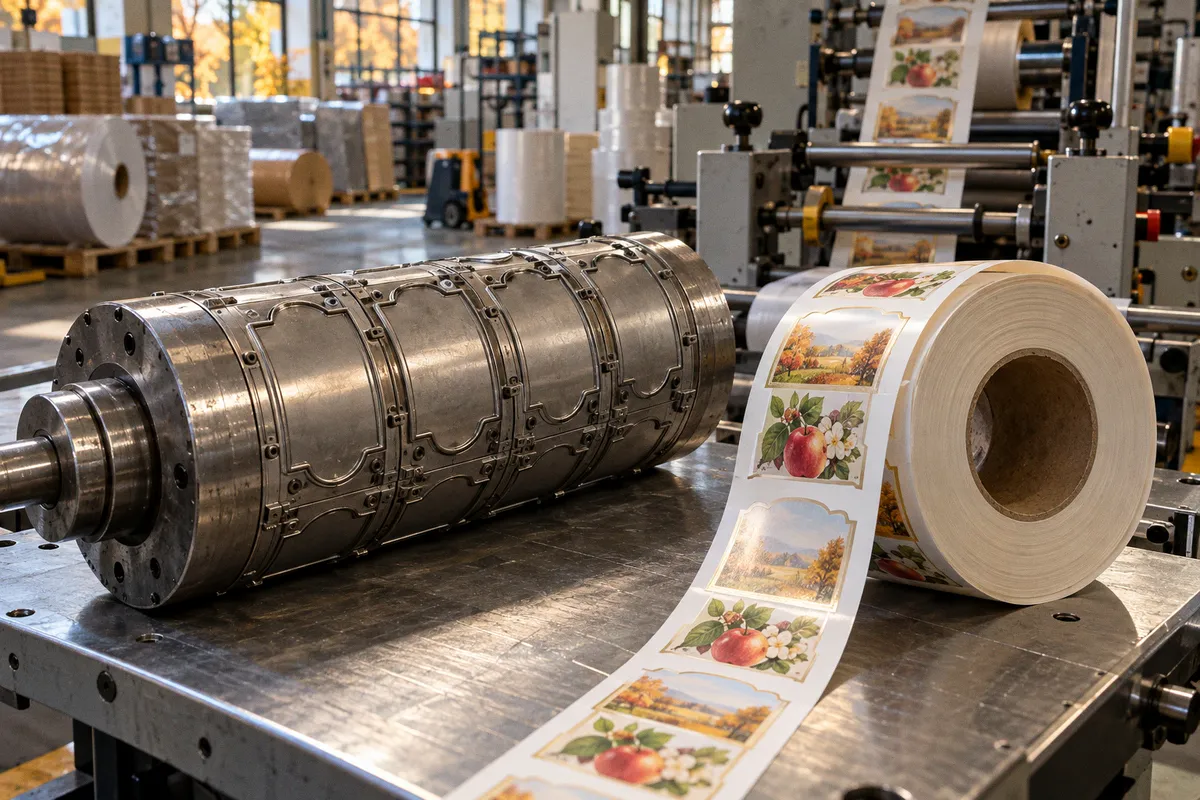
Калибровка офсетного вала: параметры давления и геометрия
Толщина полотна с поддекелем, положение цилиндров и состояние контактных колец влияют на оттиск не меньше, чем настройки валиков.
Калибровка офсетного вала типографской машины начинается с геометрии конкретного пресса. Универсального значения давления или одной ширины контактной полосы для всех машин нет: параметры зависят от конструкции цилиндров, полотна, поддекеля и указаний производителя. Поэтому цифры из чужой карты настройки нельзя переносить на свой пресс без проверки.
Механика печатного контакта и упругая деформация декеля
В офсетной печати краска проходит от формы к полотну, а затем с полотна на запечатываемый материал. В зоне контакта декель сжимается. Его упругая деформация помогает обеспечить перенос изображения, но величина натиска должна соответствовать материалам и настройке цилиндров. Само по себе увеличение давления не гарантирует более плотного или резкого оттиска.
Полотно и поддекель работают как единый пакет. Если пакет толще требуемого, зазор между цилиндрами фактически уменьшается, а декель сжимается сильнее. Слишком тонкий пакет, напротив, может не обеспечить требуемого контакта. В обоих случаях оператор рискует получить дефект, который будет выглядеть как проблема краски: полосатость, неравномерную оптическую плотность, растискивание или нестабильный перенос на сплошных участках.
Удельное давление в печатной зоне нельзя назначить одной цифрой для всех офсетных машин. В частности, встречающееся значение 0,8–2,0 МПа нельзя без оговорок объявлять рабочей нормой, а его перевод в другие единицы должен быть арифметически согласован. Один мегапаскаль равен 100 Н/см² и приблизительно 10,2 кгс/см². Значит, диапазон 0,8–2,0 МПа соответствует примерно 80–200 Н/см², или 8,2–20,4 кгс/см², а не 8–10 кгс/см².
Но даже правильный пересчёт не превращает этот диапазон в инструкцию для наладки. Для практической работы важнее значения, указанные в руководстве конкретной машины, и измерения, выполненные по предписанной производителем процедуре. Если документация задаёт высоту пакета относительно колец или параметры контактной полосы, именно их и следует использовать. Пересчёт давления сам по себе не заменяет настройку.
Натиск нельзя надёжно выставить по плотности одного участка листа. Сначала проверяют геометрию контакта, затем корректируют красочный аппарат.
Пережим добавляет нагрузку на полотно и цилиндровую пару, повышает риск деформации и ускоренного износа. Недостаточный натиск тоже не безобиден: перенос изображения может стать нестабильным, особенно на плашках и мелких элементах. Решение здесь не в том, чтобы подбирать давление на глаз, а в том, чтобы сверить толщину пакета и положение цилиндров с документацией пресса.
Как отделить геометрию от красочного аппарата
Настройка красочного аппарата офсетной машины нужна для управления подачей и распределением краски. Она не исправит неверную высоту декеля или неправильный зазор между цилиндрами. Если регулировка валиков улучшает один участок листа и одновременно ухудшает другой, это повод вернуться к механической проверке.
Полезно сопоставлять признаки дефекта с тем, как он меняется по листу и между секциями. Неравномерная плотность может быть связана с толщиной пакета, но сама по себе ещё не доказывает это: значение имеют также равномерность подачи краски, состояние полотна, форма и запечатываемый материал. Поэтому сначала фиксируют проявление дефекта, затем проверяют параметры по очереди, не меняя одновременно несколько настроек.
Геометрия цилиндрической триады и правильное качение
В печатной паре работают формный, офсетный и печатный цилиндры. Настройка одного из них влияет на контакт в целом, поэтому калибровка не сводится к отдельной регулировке офсетного вала. Нужно учитывать цилиндровые зазоры, состояние опорных поверхностей и контактных колец, а также толщину пластины, полотна и поддекеля.
Правильное качение означает согласованное движение поверхностей в зоне контакта. При нарушении геометрии возможно проскальзывание, а изображение на оттиске может двоиться или смещаться. Причину ищут не по одной универсальной цифре, а по замерам и процедуре, предусмотренной для данной модели. Значения превышения формы и полотна над кольцами, если они заданы производителем, относятся именно к этой машине и выбранному комплекту материалов.
В процессе проверки полезно записывать исходные и полученные значения. Тогда можно отличить постоянное смещение от изменения, появившегося после замены полотна или поддекеля. Это особенно важно для многосекционного пресса: сравнение секций помогает обнаружить расхождение, но не означает, что их параметры автоматически должны совпадать до последней сотой миллиметра. Условия и спецификации следует сверять по каждой секции.
При появлении двоения стоит проверить не только зазоры. Осматривают посадку полотна, отсутствие складок и загрязнений под ним, состояние крепления и соответствие толщины установленного пакета требованиям машины. Затем проверяют, сохраняется ли дефект на разных участках печатного материала и при стабильной подаче краски. Если настройку меняли недавно, важно учитывать, что после снятия и установки полотна исходные условия уже могли измениться.
Контроль толщины декельного пакета и допуски разнотолщинности
Декельный пакет складывается из офсетного полотна и поддекельного материала. Толщину измеряют не по впечатлению от прижима, а подходящим измерительным инструментом и по принятой в типографии схеме. Учитывают требования производителя машины и полотна: допустимые значения и точки замера зависят от комплектации пресса.
Практическая проверка должна давать сопоставимый результат. Для этого измеряют пакет в отмеченных точках, записывают показания и при повторном контроле используют те же места. Замер только в одной точке может не показать разнотолщинность по ширине цилиндра. Важно также исключить загрязнение, заусенцы и неплотную посадку поддекеля: они искажают показания и способны сами создать локальное изменение контакта.
Калиброванный поддекель удобен тем, что его характеристики известны и стабильны в пределах спецификации поставщика. Обычную бумагу нельзя считать равноценной заменой без измерений: её толщина и сжимаемость могут отличаться от требуемых. Подбор материала на глаз превращает настройку в цепочку догадок, особенно если после этого пытаются компенсировать результат красочным аппаратом.
При контроле фиксируют как минимум:
- модель и секцию машины, для которой выполняется настройка;
- тип и толщину полотна, сведения о поддекеле;
- точки и результаты измерений;
- состояние поверхности и крепления полотна;
- параметры, которые были изменены, и результат контрольного оттиска.
Такая запись помогает понять, откуда взялось отклонение. Если после установки нового материала плотность изменилась, можно сравнить его фактическую толщину с прежним комплектом, а не полагаться на память оператора. Это также позволяет отличать износ полотна от ошибки монтажа или некорректной подкладки.
Износ декеля печатного пресса не следует описывать универсальным интервалом отработанных оттисков. Скорость износа зависит от материала полотна, режима работы, натиска, обслуживания и других условий. Ориентиром служит фактическое состояние: повреждения, остаточная деформация, неодинаковая толщина, загрязнение или ухудшение печати, которое не устраняется штатной регулировкой. Решение о замене принимают по измерениям и требованиям изготовителя, а не по числу оттисков, взятому из чужого примера.
Межцентровые зазоры и ширина пятна контакта
Контактная полоса полезна как диагностический признак, если измерять её способом, предусмотренным для машины. Она показывает, как взаимодействуют поверхности, но её нельзя считать универсальным нормативом без привязки к прессу, полотну и процедуре проверки. В разных конструкциях сама методика получения и оценки следа может отличаться.
Если полоса выглядит шире ожидаемого, это не автоматически означает конкретное значение избыточного давления. След оценивают вместе с положением цилиндров, толщиной пакета и равномерностью контакта по ширине. Узкий или прерывистый след тоже требует проверки условий измерения: результат могут исказить загрязнение, неправильное нанесение контрольного состава или неравномерная посадка полотна.
При регулировке межцентровых зазоров важно двигаться по процедуре изготовителя. После изменения одного параметра проверяют его влияние на соседние контакты, а затем делают контрольный оттиск. Попытка исправить одновременно несколько зазоров затрудняет диагностику: если результат улучшился, непонятно, какое именно действие помогло; если ухудшился, приходится возвращаться к исходным значениям.
Оптическую плотность и растискивание оценивают по принятой в типографии системе контроля качества, с учётом краски, материала и заданных требований к заказу. Давление не заменяет такой контроль. Если геометрия выставлена корректно, а дефект остаётся, проверяют остальные причины: равномерность наката, состояние валиков, форму, увлажнение и характеристики запечатываемого материала.
Монтаж и приработка полотна: ошибки настройки натиска
Надёжность настройки начинается до установки полотна. Посадочные поверхности очищают, проверяют крепления и убеждаются, что поддекель соответствует выбранной конфигурации. Полотно устанавливают без перекоса и складок, соблюдая порядок и усилие натяжения, указанные производителем пресса и полотна.
Не стоит назначать один универсальный цикл приработки в оборотах или одно значение начального натяжения. Требования различаются, а указание из чужой инструкции может не подходить конкретной машине. Если производитель предусматривает повторную протяжку после посадки полотна, её выполняют именно по его процедуре. После монтажа снова проверяют толщину пакета и положение относительно колец, затем оценивают печатный контакт.
Наиболее частые ошибки настройки натиска связаны не с отсутствием сложного оборудования, а с нарушением последовательности:
1. Полотно устанавливают поверх пыли или остатков поддекеля. Даже небольшой посторонний материал создаёт локальное изменение высоты.
2. Натяжение распределяют неравномерно. Перекос или складка проявляются полосой и могут быть ошибочно приняты за проблему подачи краски.
3. Подкладку заменяют материалом без проверки толщины и характеристик. В результате изменяется весь пакет, хотя другие настройки остались прежними.
4. Корректируют красочный аппарат до проверки цилиндров. Так получают временную компенсацию, которая мешает увидеть исходную механическую причину.
5. Не записывают настройки до вмешательства. Без исходных данных трудно вернуть машину в рабочее состояние и сравнить результат.
После монтажа полезно выполнить контрольную печать на том материале, для которого готовят работу, и проверить оттиск по принятой технологической карте. Если дефект появляется только на конкретном материале, это важная часть диагностики, а не основание немедленно усиливать натиск. Изменение толщины основы меняет условия печатного контакта, поэтому переход на другой материал требует сверки с допустимыми настройками машины.
Дефекты наката и последовательность поиска причины
Дефекты наката краски офсет не всегда вызваны красочным аппаратом. Неравномерная плотность, полосы или нестабильность сплошной заливки могут иметь механическую причину, но один внешний признак не позволяет поставить диагноз. Надёжнее идти от измеряемых параметров к регулировкам:
- при разнице плотности между секциями сверить их настройки, толщину пакетов и состояние полотен;
- при двоении проверить геометрию цилиндров, посадку полотна и соответствие материалов;
- при полосатости осмотреть поверхность декеля и проверить равномерность его установки;
- при нестабильном переносе сопоставить состояние контакта с настройками подачи краски и увлажнения.
После каждого действия делают контрольный оттиск и фиксируют, что изменилось. Если одновременно изменить натиск, подачу краски и другие параметры, дефект может исчезнуть, но причина останется неизвестной. При следующей смене материала или полотна проблема вернётся.
Это не означает, что все дефекты следует искать в цилиндровой триаде. Красочный аппарат тоже требует настройки, а краска, увлажнение, форма и материал могут влиять на результат. Смысл проверки геометрии в другом: исключить механическую причину до попыток компенсировать её настройками, которые предназначены для других задач.
Что считать экономией при калибровке
Калибровка занимает столько времени, сколько требует состояние конкретной машины и объём проверок. Нельзя обещать типографии единый срок простоя или универсальную долю брака от некорректной геометрии. На результат влияют тираж, материал, требования заказчика, момент обнаружения дефекта и возможность остановить работу для корректировки.
Экономику перепечатки тоже считают по данным заказа. Если известна стоимость оттиска, прямую стоимость повторного изготовления тиража можно оценить как произведение цены одного оттиска на число экземпляров, требующих перепечатки. Например, при тираже 50 000 экземпляров и выявленной доле брака в 8–12% речь шла бы о 4 000–6 000 экземплярах, а не о 4 000–6 000 рублях. Стоимость перепечатки зависит от фактической цены экземпляра и состава работ. К ней могут добавиться бумага, краска, печатная форма, подготовка и сдвиг графика. Эти расходы нельзя точно назвать без сметы конкретной типографии.
Поэтому в расчёт имеет смысл подставлять собственные данные: стоимость материалов, время переналадки, цену повторного запуска и требования к сроку сдачи. Тогда сравнение с затратами на диагностику будет честным. Подменять его «типичным процентом брака» или сроком остановки в несколько дней нельзя, если такие показатели не подтверждены статистикой самой типографии.
Калибровка полезна не как ритуал по календарю, а как способ держать параметры в пределах, заданных для конкретного оборудования. Частоту контроля определяют по руководству машины и внутренней практике предприятия, а дополнительные замеры проводят после смены полотна, поддекеля, настройки цилиндров или появления устойчивого дефекта. Внешние системы контроля натиска помогают оператору, но не отменяют проверки толщины и состояния материалов.
Даже технологии, устроенные иначе, требуют точной настройки переноса изображения: например, новая линейка струйных машин Elio от ECO3 решает эту задачу цифровыми средствами, а не механической выточкой офсетной пары. Сравнение здесь не в том, что настройки взаимозаменяемы. Оно напоминает о простом принципе: у каждого способа печати свой механизм контроля, и параметры нужно проверять тем методом, который предусмотрен для данного оборудования.
У калибровки офсетного вала нет одной таблицы, подходящей любой типографии. Рабочая опора для оператора состоит из спецификации пресса, точных измерений пакета, последовательной проверки цилиндров и контрольного оттиска. Если эти данные записаны и сопоставимы, дефект проще локализовать, а регулировка красочного аппарата перестаёт быть способом вслепую маскировать ошибку геометрии.