Лазерная резка против плоттерной: выбор метода для этикеток
При выборе способа резки этикеток сравнивают не только скорость станка. На себестоимость влияют материал, сложность контура, размер тиража и операции после печати. Лазер работает без физического инструмента и справляется со сложными контурами.
Рамиль Исмагилов·Обновлено: 29 сентября 2026 г.·8 мин
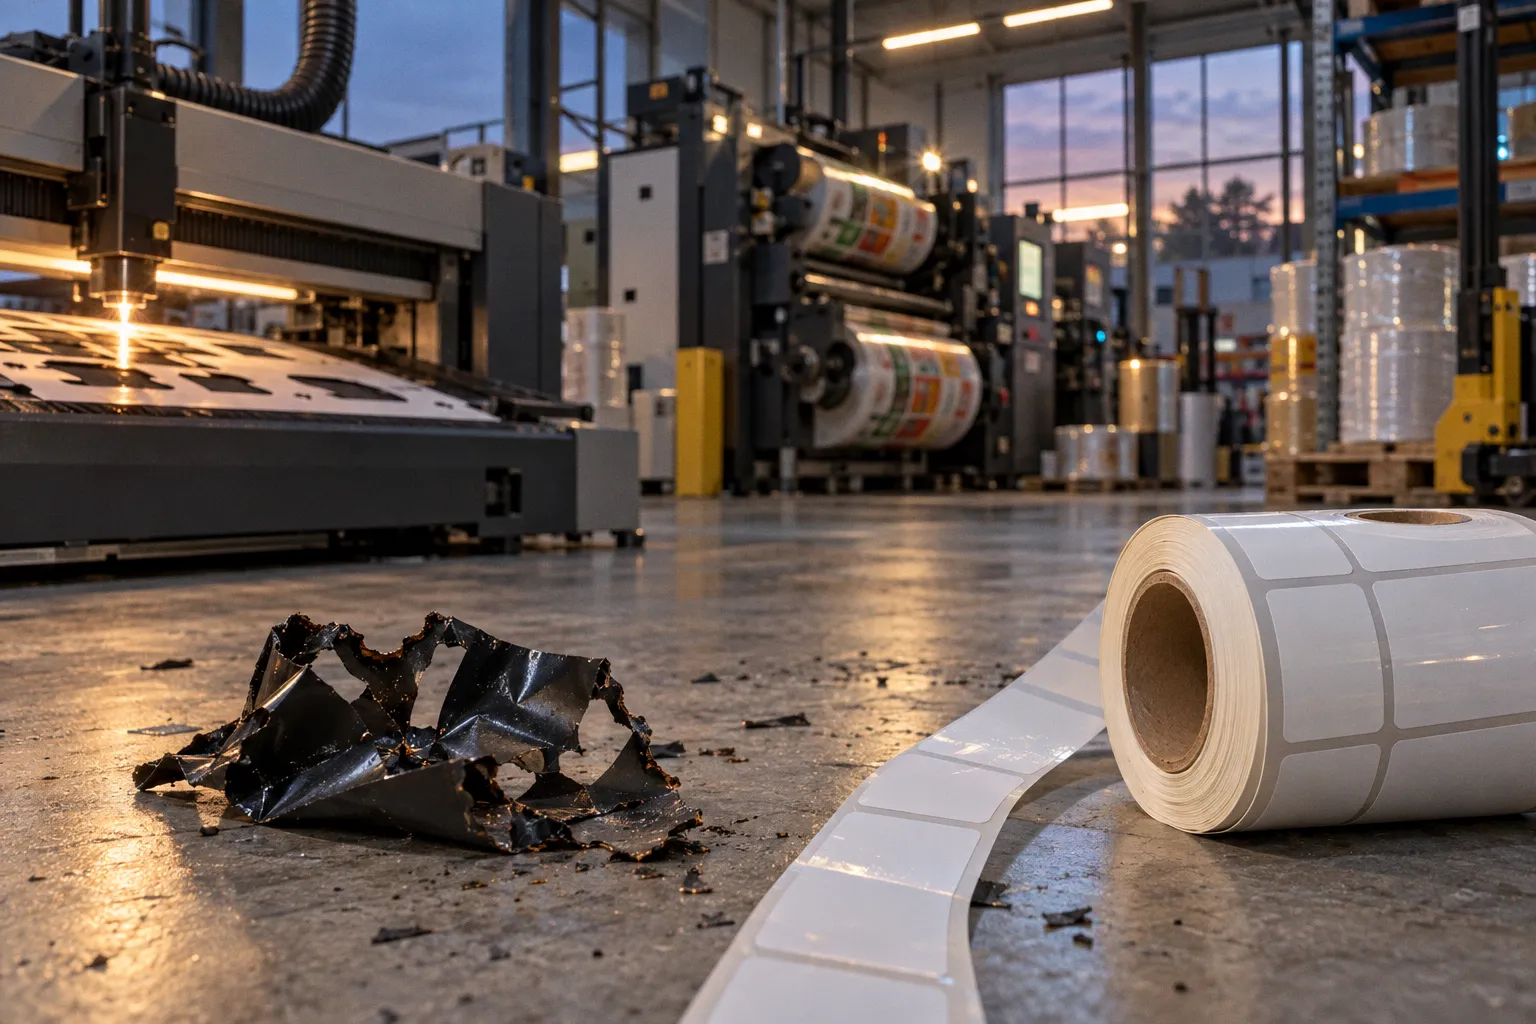
Плоттер режет механическим ножом, не нагревая материал, и подходит для контурной резки самоклеящихся этикеток с сохранением подложки.
Универсального победителя здесь нет. Лазерная резка против плоттерной для этикеток — выбор между бесконтактной термической обработкой и механическим резом. У каждой технологии есть ограничения, которые напрямую влияют на пригодность материала и экономику тиража.
Механика процесса: луч против ножа
Лазерная высечка строится на сфокусированном луче высокой температуры. Он проходит по заданному векторному контуру и сжигает или испаряет материал. Физического контакта с заготовкой нет, поэтому не требуется штамп, а режущий инструмент не изнашивается так, как нож.
Плоттер использует механическое лезвие. При надсечке, или Kiss Cut, нож прорезает верхний самоклеящийся слой, оставляя силиконизированную подложку целой. Это стандартная схема для этикеток и наклеек на листе или в рулоне: изделие отделяется по контуру, но сохраняет общую основу для хранения, подачи и последующего наклеивания.
Различие важно для производственного процесса. Лазер задаёт линию реза тепловым воздействием. Плоттер — глубиной проникновения ножа и его траекторией. Поэтому в первом случае контролируют совместимость материала с лазером и состояние кромки, во втором — настройки ножа, прижим и точность совмещения печатного изображения с контуром.
| Параметр | Лазерная резка | Плоттерная резка |
|---|---|---|
| Принцип | Термическое удаление материала лучом | Механический рез ножом |
| Контакт с материалом | Отсутствует | Есть |
| Kiss Cut по самоклеящемуся материалу | Зависит от настройки процесса и конструкции оборудования | Нож прорезает лицевой слой, подложка остаётся целой |
| Термическое воздействие | Есть, в зоне луча температура может достигать 1000 °C | Отсутствует |
| Физический штамп | Не требуется | Не требуется для плоттерной контурной резки |
| Существенное ограничение | Риск термического повреждения и запрет на обработку ПВХ | Механическая траектория и скорость ножа ограничивают производительность на мелких элементах |
Отсутствие физического штампа упрощает запуск макетов с нестандартной геометрией и частой сменой контура. Однако это не означает, что лазер всегда дешевле. Стоимость эксплуатации зависит от конкретной конфигурации линии, материала, обслуживания и объёма выпуска. Универсальных удельных затрат на тысячу этикеток для сопоставления этих методов нет.
У плоттера расходный режущий элемент остаётся частью процесса. Его состояние и корректная настройка сказываются на качестве контура. Взамен механический способ не нагревает бумагу и плёнку. Для термочувствительной подложки это может быть важнее бесконтактности лазера.
Точность позиционирования и сложные контуры
Контурная резка должна совпасть с отпечатанным изображением. На режущих плоттерах эту задачу решают оптические датчики: они считывают позиционные метки на листе или рулоне и совмещают контур макета с печатным изображением. Точность вырезки по меткам может достигать 0,1 мм.
Эта цифра описывает позиционирование по меткам, а не гарантированное качество любого тиража при любых условиях. На результат влияют подготовка макета, стабильность подачи и настройка оборудования. При печати на ЦПМ или офсете контур высечки должен быть подготовлен как отдельный слой и корректно передан в RIP или управляющую систему финишинга. Ошибка на этапе файла не исправляется высокой точностью датчика.
Для лазера характерно отсутствие контакта с материалом. Луч следует по векторной траектории, поэтому технология подходит для сложной формы, включая мелкие элементы. Но точность линии сама по себе не отвечает на вопрос, будет ли край приемлемым. Термическая обработка может изменить вид кромки, особенно на бумаге и плёнках, чувствительных к нагреву.
Плоттерная резка даёт механический срез без оплавления и обугливания. При работе с небольшими деталями практическая скорость резки составляет примерно 50–100 мм/с. Это ориентир именно для мелких элементов, а не универсальная скорость любого задания: длина траектории и геометрия контура меняют время обработки.
При тесте оборудования имеет смысл запускать реальный макет, а не условный квадрат. Нужны участки с острыми углами, короткими сегментами, внутренними вырезами и мелкими деталями. Для печатных этикеток тестируют также совмещение по меткам и сохранность подложки. Оценка только по скорости холостого перемещения мало говорит о фактическом выпуске годных изделий.
Точность реза начинается с согласования печати и контура. Значение до 0,1 мм по меткам не отменяет проверки всего производственного файла.
Сравнивая точность лазерного раскроя этикетки и плоттерной резки, нужно разделять два параметра: геометрическое позиционирование и качество кромки. Первый описывает попадание в заданную линию. Второй зависит от материала и метода воздействия. Для изделия с плотной графикой у края или тонкими элементами нужны пробные образцы после печати, а не только спецификация станка.
Термическое воздействие и качество края
Лазер нагревает материал в зоне воздействия. Температура может достигать 1000 °C. На подходящей заготовке это позволяет быстро получать сложный контур без контакта ножа с поверхностью. На чувствительном материале тепло способно вызвать пожелтение, оплавление, спекание или обугливание края. Конкретный результат зависит от материала и режима, поэтому его устанавливают тестовой резкой.
Плоттер действует иначе. Нож прорезает материал механически, температурной зоны нет. Риск обугливания и оплавления исключён самим принципом работы. Для бумаги и термочувствительных плёнок это даёт предсказуемое преимущество по виду кромки, хотя ровность реза всё равно зависит от остроты ножа и корректной настройки.
Вопрос качества края связан и с дальнейшей отделкой. Если этикетка ламинирована или покрыта лаком, проверяют, как материал проходит весь маршрут после печати: финишное покрытие, контурную резку, отделение изделия от подложки. Макет, который аккуратно режется на нематированной бумаге, может вести себя иначе после добавления плёнки или лака. Нужен тест на реальной комбинации материалов и операций.
Выбор основы тоже задаёт ограничения. Для бумаги имеет значение не только визуальная фактура, но и поведение поверхности при печати и обработке. При подборе бумаги для отдельных задач полезно ориентироваться на такие критерии выбора бумаги для скетчбука, хотя для этикеточной продукции дополнительно требуется проверять совместимость с печатной машиной, клеевым слоем и способом резки.
На производстве стоит фиксировать не только факт успешной резки, но и параметры образца: материал, толщину, наличие ламинации, режим или настройки ножа, качество контура и сохранность подложки. Такой протокол помогает сравнивать варианты без подмены результата впечатлением от одного удачного экземпляра.
ПВХ: жёсткое ограничение для лазера
ПВХ-плёнки нельзя резать лазером. При термическом разложении поливинилхлорида выделяются ядовитые соединения, включая хлористый водород, фосген и соляную кислоту. Они создают риск химического поражения персонала и вызывают коррозию оборудования. Усиленная вытяжка не делает обработку ПВХ на лазерном станке допустимой.
Для плоттера этот запрет не действует: нож режет материал без температурного воздействия. При выборе оборудования для высечки наклеек из ПВХ механическая резка поэтому становится рабочим вариантом. Остальные требования к безопасной обработке и эксплуатации материалов остаются частью производственного регламента, но термического разложения в зоне реза нет.
Это ограничение нельзя компенсировать настройкой мощности или сокращением времени воздействия. Если в заказах регулярно встречаются ПВХ-этикетки, лазер не может быть единственным способом контурной резки. Если в ассортименте используются разные основы, материал необходимо определять до передачи задания на участок финишинга. Ошибка классификации здесь означает не просто брак тиража, а угрозу для людей и станка.
Экономика тиража и загрузка оборудования
Себестоимость нельзя вывести из одного параметра вроде скорости или стоимости ножа. Для лазерной и плоттерной резки нет универсальных порогов окупаемости, применимых ко всем типографиям. На расчёт влияют объём и повторяемость заказов, доля сложных контуров, ассортимент материалов, загрузка оборудования, обслуживание и переналадка.
Лазер исключает физический штамп и подходит для сложной геометрии. Это полезно при частой смене макетов, когда изготовление отдельной механической формы добавило бы затрат и времени. Но бесконтактный способ не отменяет стоимость самого модуля, расход энергии и требования к обслуживанию. Точные усреднённые показатели энергопотребления для сравнения лазерных модулей и планшетных плоттеров здесь не установлены, поэтому подставлять условные кВт·ч на тысячу этикеток в расчёт нельзя.
Плоттер не требует штанцформы для контурной резки, а его принцип подходит для коротких и разнообразных заданий. На мелких деталях скорость обычно составляет 50–100 мм/с, поэтому при большом объёме длинных или насыщенных контуров производительность становится предметом отдельного расчёта. Сравнивать нужно время обработки конкретной раскладки, включая считывание меток и подачу материала, а не только паспортную скорость перемещения.
Для миллионных тиражей постоянной продукции оба способа могут уступать ротационной высечке по себестоимости единицы. Ротационный метод требует изготовления механической штанцформы, однако на крупных повторяющихся объёмах эта стоимость распределяется на тираж. Поэтому сравнение лазера и плоттера нельзя вести в отрыве от третьего варианта, если заказ стабилен и масштабен.
Практический расчёт удобно вести по нескольким составляющим:
- Подготовка задания. Частота смены контура, число макетов и время на запуск.
- Обработка тиража. Фактическое время резки на типовой раскладке, а не на тестовой фигуре.
- Материал. Бумага, самоклеящаяся плёнка, ламинация и совместимость с выбранным способом.
- Брак и доработка. Качество кромки, точность совмещения, сохранность силиконизированной подложки.
- Эксплуатация. Обслуживание, расходные элементы и потребление оборудования по данным конкретной модели.
- Повторяемость. Вероятность повторного заказа того же контура и возможность загрузить оборудование другими работами.
Нужно считать стоимость годного изделия, а не стоимость минуты станка. Если лазер быстро режет сложную форму, но кромка требует браковки на выбранной плёнке, его производительность не превращается автоматически в экономию. Если плоттер бережно обрабатывает материал, но не справляется с плановой загрузкой, потребуется другой метод или дополнительная мощность участка.
Как принять решение по конкретному производству
Последовательность выбора короткая. Сначала исключают несовместимые материалы. Затем проверяют качество реза на реальной печатной заготовке. После этого измеряют время цикла и считают стоимость годного тиража.
1. Составить карту материалов. Отдельно отметить ПВХ и другие основы, для которых лазерная обработка недопустима или требует испытаний. ПВХ исключить из лазерного маршрута безусловно.
2. Подготовить тестовый макет. Включить мелкие элементы, внутренние контуры, острые углы и позиционные метки. Проверить не только линию реза, но и положение относительно печати.
3. Прогнать полный материал. Использовать ту же бумагу или плёнку, тот же клеевой слой и те же финишные операции, что будут в заказе.
4. Замерить цикл. Зафиксировать время подачи, считывания меток, обработки и снятия готовой продукции. Отдельно оценить брак.
5. Сопоставить загрузку и тираж. Для часто меняющихся коротких заданий значимы отсутствие штампа и скорость переналадки. Для крупного повторяемого тиража посчитать ротационную высечку.
Лазер оправдан там, где материал совместим с термической обработкой, а сложный контур и частая смена макета делают отсутствие штампа производственным преимуществом. Плоттер подходит для механического реза без нагрева, включая обработку термочувствительных материалов и ПВХ. Для стабильных миллионных тиражей следует отдельно считать ротационную высечку.
Вердикт по оборудованию зависит от портфеля заказов. Типографии с короткими сериями и широкой номенклатурой контуров рационально оценивать лазер и плоттер на реальных образцах. Производству с ПВХ в ассортименте нужен механический маршрут. При постоянных многомиллионных заказах выбор между этими двумя технологиями часто уже не определяет минимальную себестоимость: её нужно сопоставлять с затратами на штанцевую форму и ротационную линию.