Скорость лазерной высечки этикеток: почему она снижается
Паспортная скорость лазерного высекателя описывает предел системы в заданных условиях. На производстве темп меняют контур этикетки, раскладка на полотне, материал и состояние оптики.
Рамиль Исмагилов·Обновлено: 10 ноября 2026 г.·7 мин
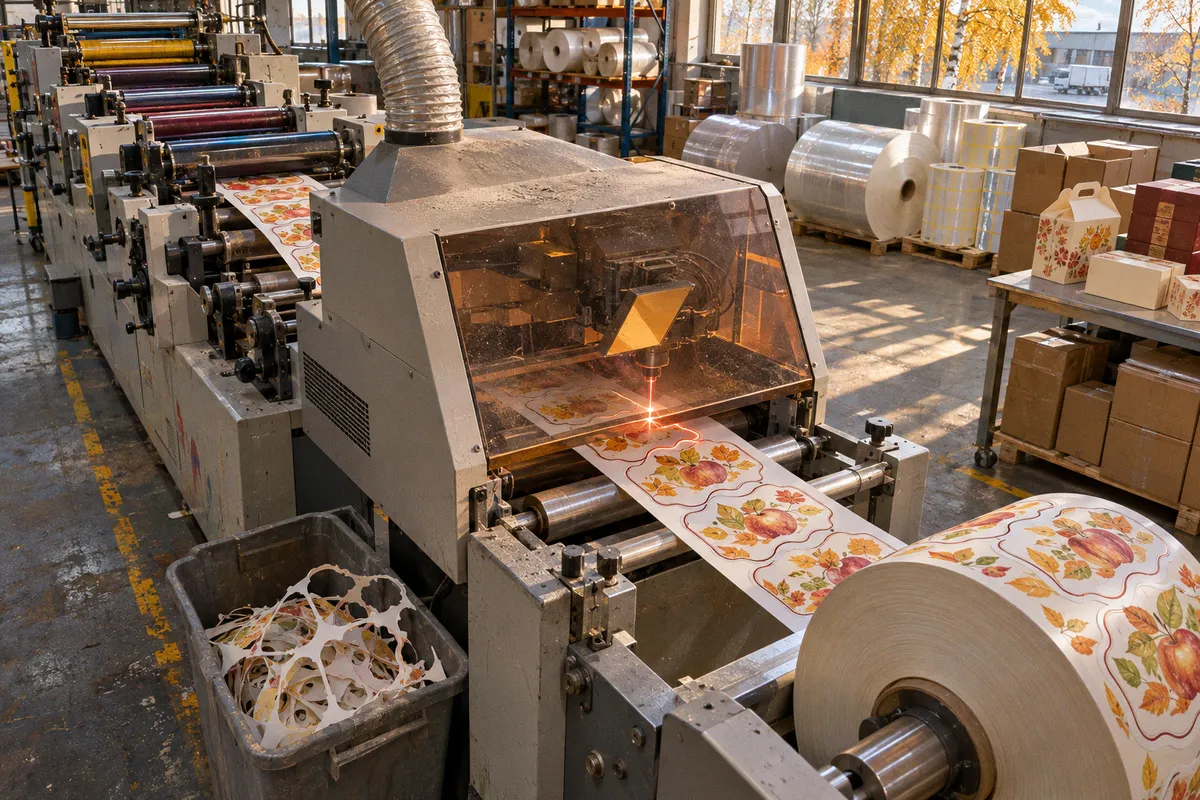
Поэтому одна и та же машина может быстро обрабатывать прямоугольную этикетку и заметно медленнее — макет с частыми изгибами и мелкими элементами.
Для типографии разница влияет на загрузку линии: цифровая печать способна выдавать полотно быстрее, чем лазер успевает его высекать. Оценивать производительность лазерной высечки рулонных этикеток нужно на конкретном материале и макете. Максимум из каталога для этого мало пригоден.
Контур задаёт темп обработки
На прямых участках лазерная система может двигаться быстро. На изгибах, углах и сложных деталях скорость приходится снижать, чтобы выдержать геометрию реза. Ограничение связано и с механикой: положение луча меняют зеркала, а их движение влияет на скорость прохождения контура.
Отсюда простой производственный эффект: две этикетки одинакового размера могут требовать разного времени на высечку. У первой контур прямой и простой. У второй много поворотов, мелких радиусов и выступов. Площадь изделия почти не меняется, а траектория обработки становится сложнее.
Значение имеет и раскладка. Если на полотне размещено много изображений, лазер обрабатывает больше контуров за один проход. Даже при небольшом размере отдельной этикетки суммарная длина и сложность линий могут ограничить темп. В результате высекатель становится узким местом после печатной машины.
Скорость лазерного высекателя и сложность контура связаны через траекторию, а не только через габариты готовой этикетки. При сравнении заказов полезно смотреть на:
- количество и характер поворотов на одном контуре;
- наличие мелких деталей и коротких участков;
- число этикеток в раскладке по ширине полотна;
- общую плотность изображений и линий реза;
- стабильность подачи и натяжения материала.
Паспортная скорость подачи полотна и скорость обработки контура — разные параметры. Например, для IECHO LCT указываются максимальная подача 1500 мм/с и лазер мощностью 300 Вт. Эти характеристики нельзя напрямую приравнивать к фактическому выпуску этикеток в минуту: результат зависит от задания и материала.
Сложный контур увеличивает время обработки даже тогда, когда размер этикетки и ширина полотна не меняются.
Дубли линий в файле увеличивают время реза
В файле высечки для каждого участка контура должна быть одна линия. Повторные линии на одном месте заставляют систему проходить траекторию снова. Это добавляет время и повышает риск прожога, особенно если материал или режим обработки чувствителен к локальному нагреву.
Дубли могут появиться при подготовке макета, экспорте из графического редактора или объединении нескольких файлов. На экране совпадающие линии выглядят как одна. Для оборудования это отдельные команды реза, если дубли не удалены при обработке файла.
Перед запуском полезно проверить векторный контур и посмотреть, сколько проходов система назначает одному участку. Если скорость снизилась после смены макета, стоит начать с файла: сравнить число линий, их длину и наличие наложений. Такая проверка не доказывает причину замедления, но позволяет исключить частую технологическую ошибку без вмешательства в настройки машины.
Порядок проверки рабочего задания:
1. Убедиться, что контуры замкнуты там, где этого требует раскрой.
2. Найти и удалить совпадающие линии.
3. Проверить, не попали ли в файл вспомогательные объекты и метки.
4. Сопоставить количество изображений на полотне с предыдущим заданием.
5. Запустить пробную обработку и оценить качество реза вместе со временем цикла.
Если после исправления файла темп не меняется, следует проверять материал, настройки и состояние оборудования. Приписывать замедление одному только контуру без такой проверки нельзя.
Материал меняет требуемую энергию
Режим реза зависит от структуры материала и подложки. Для прозрачной PP-плёнки может требоваться больше энергии, чем для прозрачного PET-лайнера. Это влияет на выбор режима и на допустимый темп. Рекомендации для одного прозрачного материала нельзя автоматически переносить на другой: свойства конкретной плёнки имеют значение.
Для прозрачного PP в качестве подложечного материала рекомендуют бумагу. Но рабочий результат всё равно зависит от сочетания лицевого материала, клеевого слоя, лайнера и настроек лазера. Одинаковое обозначение материала не гарантирует одинакового поведения на разных производственных заданиях.
Мощность лазера для высечки этикеток нужно рассматривать вместе со скоростью, фокусировкой и характеристиками материала. Само значение мощности не определяет выпуск. При снижении мощности система может потребовать более медленного прохода, однако похожий результат способны дать и другие причины: сложный контур, ошибки файла или загрязнение оптики. Без диагностики нельзя считать одну из них установленной.
| Условие | Возможное влияние на темп | Что сопоставлять на производстве |
|---|---|---|
| Сложный контур | Снижение скорости на изгибах и мелких участках | Геометрию задания и фактическое время цикла |
| Прозрачная PP-плёнка | Может требовать больше энергии, чем прозрачный PET-лайнер | Тип плёнки, лайнер и качество реза |
| Повторные линии в файле | Дополнительные проходы и риск прожога | Число траекторий на одном участке |
| Загрязнение зеркал дымом и остатками обработки | Возможно ухудшение скорости и качества реза | Состояние оптики и историю обслуживания |
| Большая плотность изображений | Рост общего объёма обработки | Раскладку и число контуров на полотне |
Эта таблица описывает направления проверки, а не универсальный прогноз времени. Для одной машины смена материала потребует перенастройки, для другой ключевым ограничением станет геометрия или состояние оптики. Рабочую скорость устанавливают пробным резом на том материале и в той раскладке, которые пойдут в тираж.
Загрязнение оптики снижает рабочую стабильность
При обработке бумаги, PET, PP и клеевых материалов дым и остатки производства могут оседать на зеркалах. Загрязнение оптики способно ухудшить качество реза и повлиять на скорость. Частота очистки зависит от состава материала и интенсивности работы.
В одном режиме зеркала могут требовать ежедневной очистки, в другом — еженедельной. Такой диапазон нельзя превращать в общий регламент для любого лазерного высекателя. График обслуживания задают по требованиям конкретной системы и фактическому состоянию оптики.
При падении скорости после длительной работы стоит сопоставить результат с журналом обслуживания. Если одновременно ухудшился рез, проверить оптику и состояние лазерного источника. Это диагностические направления, а не готовый диагноз: причину подтверждают осмотром и пробной обработкой.
Для запечатанного CO₂-лазера приводится типичный интервал перезаправки около 18 000–20 000 производственных часов. После превышения этого срока мощность может постепенно снижаться; система способна перестать выдавать полные 400 Вт. Эти значения относятся к описанию конкретного класса источников и не задают универсальный срок службы или график обслуживания для всех машин.
Вентиляция камеры также влияет на условия работы оборудования. В технических материалах встречается пример вентилятора производительностью 2500 кубических футов в минуту, но это не универсальное требование. Параметры вытяжки следует соотносить с конструкцией машины и материалами, которые обрабатываются.
Паспортная скорость не равна выпуску тиража
Указанные производителями максимумы относятся к разным машинам и условиям. Например, для any-CUT I заявлена максимальная скорость полотна 18 м/мин, при этом фактический результат рекомендуют определять на тестовых образцах. Для отдельных систем Arrow Systems приводятся максимумы 25, 30 и 70 м/мин. Эти числа нельзя сравнивать как единый рейтинг производительности: они не описывают работу на одинаковом контуре, материале и раскладке.
Кроме того, скорость подачи полотна не равна скорости обработки лазерной головки. Первая характеризует движение материала, вторая зависит от траекторий реза и ограничений системы. Для оценки выпуска важен результат всей линии: успевает ли высечка за ЦПМ, сколько времени занимает переналадка и сохраняется ли требуемое качество реза.
Практическое сравнение оборудования лучше строить по одному тестовому заданию. Макет, материал, ширина полотна и требования к качеству должны совпадать. В протоколе фиксируют фактическую скорость, стабильность реза и случаи остановок. Это даёт типографии основу для расчёта загрузки и стоимости обработки без подмены производственных данных паспортными максимумами.
Если скорость падает, проверку разумно вести от задания к машине:
- сначала сравнить макет с файлом, который обрабатывался быстрее;
- затем проверить материал, лайнер и установленный режим;
- после этого осмотреть оптику и свериться с графиком обслуживания;
- отдельно оценить состояние лазерного источника, если есть основания для диагностики;
- повторить рез на контрольном образце и сопоставить время с качеством.
Такая последовательность помогает отделить особенности конкретного заказа от проблемы оборудования. Она также снижает риск компенсировать ошибку файла чрезмерным изменением режима и получить прожог или нестабильный контур.
Для типографии с широким ассортиментом этикеток производительность следует считать по типовым заданиям: простым контурам, сложной фигурной высечке и материалам с разными свойствами. Один удачный тест на прямоугольной бумажной этикетке не даёт основания прогнозировать скорость на прозрачной PP-плёнке со сложным контуром.
Вердикт по рентабельности прямой: лазерная высечка оправдана, когда её фактический темп на регулярных заказах соответствует загрузке печатной машины и стоимости обработки. Если сложные макеты систематически ограничивают выпуск, расчёт по паспортной скорости завысит производительность линии. Для бизнеса решение принимает не число в каталоге, а протокол реза на собственных материалах, файлах и тиражах.