Точность режущего плоттера: проверка допуска на этикетках
Плоттер может позиционировать нож с механическим разрешением 0,005 мм и при этом не обеспечивать такой же допуск на готовой этикетке. Разрешение описывает шаг, которым управляет механизм.
Рамиль Исмагилов·Обновлено: 14 ноября 2026 г.·9 мин
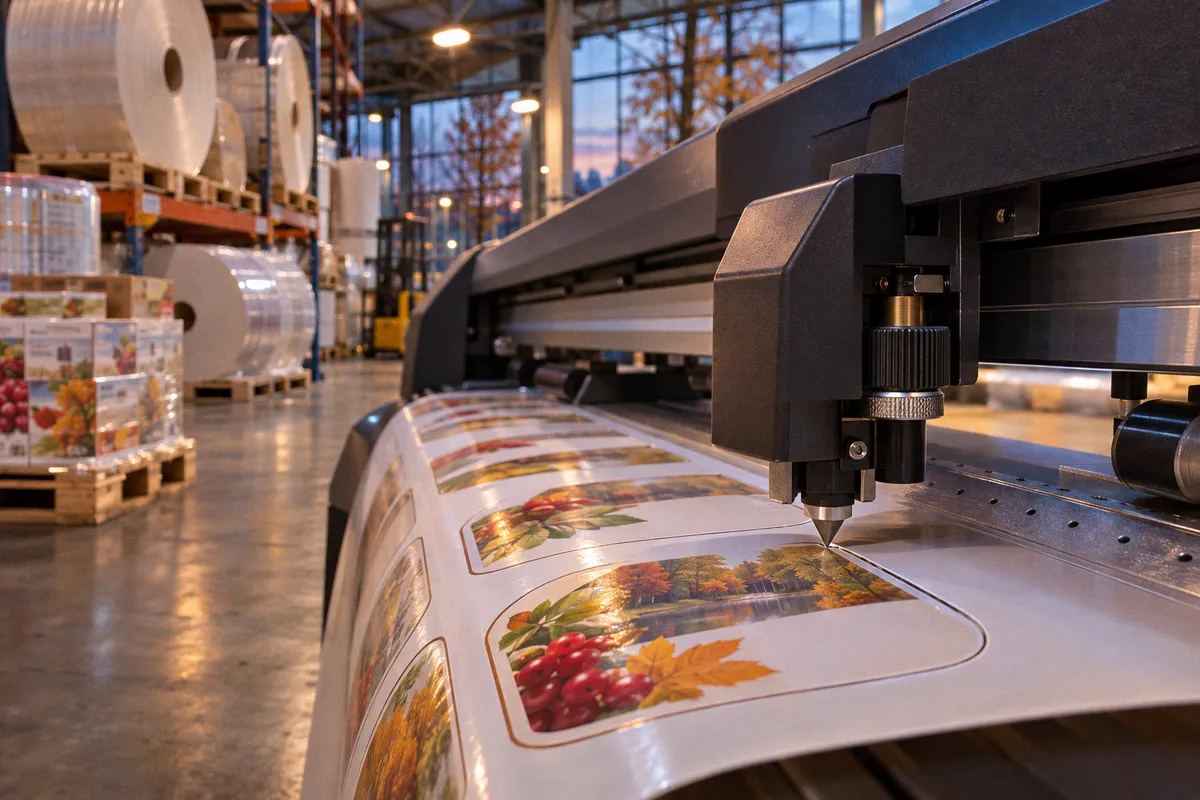
Точность реза зависит от длины перемещения, подачи материала, калибровки, регистрации меток и стабильности самого материала.
Для производства этикеток эта разница имеет прямую стоимость. Контур, ушедший к печатной графике, дает брак; слишком свободная вырубка оставляет заметный отступ; ошибка, которая на короткой наклейке почти незаметна, на длинном задании накапливается. Поэтому точность резки плоттера для этикеток оценивают по готовому результату и отдельно по каждому виду ошибки.
Три характеристики, которые нельзя смешивать
В спецификациях режущих плоттеров встречаются точность расстояния, повторяемость и параметры регистрации по меткам. Они отвечают на разные производственные вопросы.
Точность расстояния показывает, насколько фактическое перемещение соответствует заданной длине. Если файл задает линию длиной 500 мм, измерение позволяет оценить, насколько близка к этому значению линия после резки. Ошибка может зависеть от масштаба задания: небольшая на коротком участке и более заметная на длинной подаче.
Повторяемость показывает, насколько одинаково плоттер выполняет несколько одинаковых заданий. Устройство способно стабильно повторять рез, но каждый раз давать одинаковое смещение относительно заданного размера. В таком случае повторяемость хорошая, а абсолютная точность требует корректировки.
Регистрация по меткам описывает привязку контура к отпечатанной графике. Здесь проверяют, как плоттер распознает метки и совмещает с ними рез. Ошибка регистрации может возникнуть даже при корректной длине подачи: это отдельная операция, связанная с датчиком, контрастом меток и их положением.
Практический тест должен разделять эти показатели. Если измерить только расстояние от края листа до первого контура, нельзя понять, ошибся ли привод подачи, сместились ли метки или изменилась геометрия материала после печати и ламинации.
Разрешение механизма, повторяемость реза и точность приводки описывают разные свойства машины. Один показатель не заменяет остальные.
Для первой оценки удобно вести три отдельных результата:
| Что измеряется | Что показывает | Что может исказить результат |
|---|---|---|
| Длина контрольного отрезка | Точность перемещения по заданной длине | Подача, толщина и тип материала, калибровка длины |
| Положение контура относительно меток | Точность регистрации реза по печатному заданию | Контраст меток, распознавание, смещение датчика относительно ножа |
| Разброс между одинаковыми резами | Повторяемость выполнения задания | Изменение положения материала, нестабильная подача, различия условий резки |
Эти измерения нужны на конкретной связке оборудования и материала. Допуск режущего плоттера сам по себе не задает допуск готовой этикетки: в результат входят печать, ламинация, деформация полотна и схема размещения меток.
Как провести тест резки на плоттере
Тест начинают с файла, в котором есть простые контрольные элементы. Сложный контур с мелкими радиусами затрудняет диагностику: при отклонении будет неясно, вызвано ли оно геометрией ножевого пути или ошибкой масштаба.
Для производственной проверки подготовьте файл с прямыми отрезками по основным направлениям, замкнутыми прямоугольниками и несколькими контурами, привязанными к регистрационным меткам. Размеры контрольных элементов должны быть известны из файла. Отдельный отрезок по длине задания помогает оценить подачу, а замкнутый контур показывает, сходятся ли начальная и конечная точки.
Порядок проверки:
1. Зафиксируйте условия. Запишите модель плоттера, материал, ширину полотна, длину задания, режим подачи, наличие ламинации и параметры, относящиеся к распознаванию меток. Без этой записи результат нельзя корректно сравнить с последующим тестом.
2. Проверьте файл и масштаб. Убедитесь, что размер задания в RIP или программе управления совпадает с исходным. Если масштаб изменен на этапе подготовки, измерение реза будет диагностировать ошибку файла, а не плоттера.
3. Выполните рез на рабочем материале. Тест на обычной бумаге не заменяет проверку на самоклеящемся материале: свойства подачи и деформация могут отличаться. Если этикетки выпускаются после ламинации, проверяйте именно такую производственную конфигурацию.
4. Измерьте контрольные участки. Используйте измерительный инструмент с достаточной точностью для предъявляемого допуска. Запишите фактическую длину и отклонение от файла, не округляя результат сильнее, чем позволяет инструмент.
5. Сравните несколько точек задания. Измерение в начале и конце длинного полотна помогает обнаружить накопление ошибки подачи. Систематическое смещение по всему полю и нарастающий уход по длине требуют разных действий.
6. Повторите задание без изменения настроек. Повторный рез нужен для оценки разброса. Если результаты различаются, сначала ищут нестабильность подачи, фиксации или условий материала, а не корректируют масштаб.
Это производственная диагностическая последовательность, а не универсальный протокол приемки. Источники не задают единого числа повторов или размера выборки для всех плоттеров и этикеток. Объем проверки типография устанавливает под собственный тираж, требования заказчика и цену брака.
При измерении готового изделия разделяйте контур реза и печатное изображение. Если отклонение обнаружено относительно края этикетки, это еще не доказывает ошибку приводки по меткам. Сначала сопоставьте фактический контур с заданной геометрией, затем оцените его положение относительно печатной графики.
Повторяемость: проверка на серии одинаковых заданий
Повторяемость резки плоттера имеет значение, когда машина выпускает последовательные задания или несколько экземпляров одного макета. Оценивать ее по одному резу нельзя: единичный результат не показывает разброс.
Запустите одинаковые задания при неизменных параметрах, затем сравните контрольные размеры и положение контуров. В журнале фиксируйте каждое измерение отдельно. Среднее значение может скрыть скачок на одном проходе, а один крайний результат не показывает типичную стабильность процесса.
При анализе полезно разделить два типа отклонения:
- Постоянное смещение. Контуры повторяются близко друг к другу, но находятся не там, где заданы. Проверяют масштаб, исходную калибровку, положение ножа и датчика.
- Разброс между проходами. Одинаковые элементы отличаются друг от друга. Проверяют подачу, прижим, фиксацию рулона, состояние материала и стабильность регистрации.
- Нарастание ошибки по длине. Начало задания попадает в допуск, а дальняя часть уходит. Проверяют калибровку длины и соответствие материала условиям, для которых она выполнялась.
- Различие по направлениям. Ошибка по ширине и длине неодинакова. Это требует раздельного анализа перемещений и схемы подачи, а не общей коррекции масштаба.
Для короткой этикетки критичной может оказаться приводка изображения, для длинного полотна — накопление ошибки перемещения. В обоих случаях одно измерение максимального отклонения не объясняет источник дефекта. Нужны координата, направление, длина от начала задания и повторяемость результата.
Регистрируйте тесты при сопоставимых условиях. Изменились материал, ламинация, натяжение полотна или параметры датчика — это уже новая конфигурация, а не продолжение прежней серии. Если цех меняет температурный режим или перестраивает рабочую зону, планирование пространства и выбор отделочных материалов могут относиться к общему устройству помещения, однако сам факт ремонта не подтверждает точность плоттера. Для резки решающими остаются условия, оговоренные производителем машины и материала.
Длина и материал меняют фактический допуск
Цифры из спецификации применимы в пределах условий производителя. Для Graphtec FC9000 указана повторяемость максимум 0,1 мм на задании длиной до 2 м. В это условие не включены расширение и усадка материала. Для точности расстояния заявлено максимум 0,1 мм или 0,1% длины задания, в зависимости от того, какое значение больше.
Это не означает, что готовая этикетка всегда будет резаться с отклонением до 0,1 мм. Повторяемость, точность расстояния и приводка по меткам остаются разными характеристиками. Кроме того, Graphtec ограничивает гарантированную точность определенными размерами задания и условиями среды: температура 16–32 °C, относительная влажность 35–70% без конденсации.
Размер области также зависит от модели FC9000:
| Модель | Указанная область гарантированной точности |
|---|---|
| FC9000-75 | 742 мм × 15 м |
| FC9000-100 | 1047 мм × 10 м или 762 мм × 15 м |
| FC9000-140 | 1352 мм × 10 м или 894 мм × 15 м |
| FC9000-160 | 1607 мм × 10 м или 894 мм × 15 м |
Значение механического разрешения FC9000 составляет 0,005 мм. Его нельзя выдавать за допуск готовой резки. Это параметр механики; спецификация отдельно приводит точность расстояния и повторяемость, то есть характеристики, непосредственно относящиеся к выполнению задания.
Для Summa S Class 3 точность указана как 0,2% перемещения или 0,25 мм, применяется большее значение. Производитель оговаривает, что речь идет о характеристике трекинга в заданных условиях; исключены режим Load wider и изменения размеров материала. Поэтому сравнивать эту цифру напрямую с показателем другой модели без учета методики и оговорок некорректно.
У Summa длина реза при фрикционной подаче зависит от толщины материала. Заводская калибровка рассчитана на стандартный литой винил толщиной 2 mil или каландрированный винил 3 mil. Для стандартного винила приводится точность в пределах 0,2%; при повышенных требованиях производитель предписывает калибровку длины.
Эти данные показывают производственную логику: смена основы может изменить фактическую длину подачи. Плоттер не получает универсального допуска для любого самоклеящегося материала только потому, что установлен новый рулон. При смене толщины, типа винила или конфигурации ламинации повторный контроль длины обоснован.
Если линия реза уходит от контура вместе с ростом задания, сравните измерения в начале и конце. Если размеры по длине не совпадают, а приводка к меткам сохраняется, подозрение падает на подачу или калибровку длины. Если длина контрольного отрезка соответствует файлу, но нож смещен относительно печати, проверяют регистрационную систему и положение датчика.
Калибровка длины, смещения OPOS и распознавания
У Summa S Class 3 руководство разделяет калибровку длины, калибровку смещения OPOS и калибровку материала. Эти операции исправляют разные причины ошибки.
Калибровка длины корректирует перемещение материала. Производитель предписывает вырезать контрольную линию, измерить ее и ввести фактическое расстояние. Точность результата зависит от измерительного инструмента: неточная линейка может ухудшить калибровку и последующие резы. После изменения калибровки контроль повторяют на том материале, для которого настройка выполнялась.
Калибровка смещения OPOS относится к расстоянию между кончиком ножа и датчиком. Если датчик распознает метку, но контур стабильно смещается относительно печати, причина может находиться в этом смещении. Настраивать его вместо длины подачи нет смысла: исправление одной ошибки не устраняет другую.
Калибровка материала настраивает распознавание контраста между меткой и основой. На глянцевой поверхности датчику может быть сложнее обнаружить метку. В руководстве Summa рекомендовано предварительно проверить распознавание, а при необходимости выполнить калибровку материала.
Последовательность диагностики удобно строить от общей геометрии к регистрации:
1. Проверить размер задания и единицы измерения в файле.
2. Измерить длину контрольного реза без опоры на регистрационные метки.
3. Если длина неверна, проверить калибровку подачи на конкретном материале.
4. Если длина верна, но контур смещен относительно печати, проверить OPOS и положение меток.
5. Если датчик нестабильно считывает метки, проверить контраст и калибровку материала.
6. Повторить контроль после корректировки и сохранить параметры вместе с обозначением материала и конфигурации задания.
Порядок сокращает риск компенсировать дефект не той настройкой. Например, изменение смещения OPOS не исправит накопленную ошибку длины; калибровка подачи не устранит плохое распознавание глянцевых меток.
Что считать приемлемым результатом
Единого допуска для всех режущих плоттеров и типов этикеток нет. Значения Graphtec FC9000 и Summa S Class 3 относятся к конкретным моделям и условиям производителей. Переносить их на другую машину, другой материал или готовое изделие без проверки нельзя.
Для цеха рабочий критерий складывается из требований к конкретной этикетке и результатов теста на реальной конфигурации. В карте задания фиксируют размер, материал, длину реза, параметры ламинации, режим регистрации, измеренные отклонения и внесенные настройки. Тогда повторная проверка после смены рулона или переналадки опирается на данные, а не на субъективную оценку контура.
При выборе плоттера смотрят на допуск в заявленном режиме, область гарантированной точности и условия испытаний. Разрешение само по себе не дает основания рассчитывать экономику брака. Окупаемость определяют стабильность на нужной длине, воспроизводимость на используемых материалах и время, которое оператор тратит на калибровку и переналадку.
Для коротких тиражей с разными материалами решающим становится быстрый контроль и предсказуемая перенастройка. Для длинных заданий важнее стабильность подачи и подтвержденная точность на нужной длине. Плоттер рентабелен для конкретного производства лишь тогда, когда его фактический допуск на рабочем материале укладывается в требования изделия, а повторный контроль не превращается в постоянную ручную компенсацию.